
Sans ces conditions, le matériau reste performant sur le papier mais insuffisant en service.
Avant de lancer un prototype, vérifiez ces points :
- Classe IP cible : IP54 est atteignable avec joints toriques et imprégnation ; IP67 exige une conception dédiée et des essais d'immersion documentés.
- Contrainte thermique : le PA12 supporte des températures de service continues jusqu'à environ 100 °C ; au-delà, des inserts métalliques ou un changement de matériau s'imposent.
- Reproductibilité : un boîtier destiné à une installation électrique fixe doit être produit dans un cadre industriel traçable, pas en fabrication artisanale, comme le rappelle l'analyse de Filière 3e sur les limites réglementaires de l'impression 3D.
- Essais normatifs : IEC 60529 (IP), IEC 60670-1 (boîtiers électriques) et IEC 61032 (sonde de test) définissent le protocole minimal de qualification.
Le PA12 SLS n'est pas un substitut universel au plastique injecté pour boîtiers électriques : c'est un outil de production industrielle qui exige une ingénierie de système complète pour tenir ses promesses en environnement réel.
Points clés
Le PA12 SLS est une solution industrielle viable pour les boîtiers électroniques fonctionnels, à condition d'intégrer dès la CAO les contraintes d'étanchéité, thermiques et normatives, et de produire dans un cadre traçable conforme aux normes IEC.
| Point | Détails |
|---|---|
| Propriétés matériau | Densité ≈ 0,99 g/cm³, résistance à la traction 45 MPa, température de service continue ≈ 100 °C. |
| Tolérances SLS | ±0,2 mm sous 100 mm ; surfaces fonctionnelles à déclarer en CAO et orienter perpendiculairement à l'axe Z. |
| Étanchéité et IP | IP65 atteignable par imprégnation résine + joint torique ; IP67 exige conception dédiée et essais IEC 60529 documentés. |
| Normes applicables | IEC 60670-1:2024, IEC 60529, IEC 61032 et IEC 62262 définissent le protocole minimal de qualification pour boîtiers électriques. |
| Mc3dline | Bureau d'études + production SLS en Essonne (91) : conception DFAM, frittage, post-traitement et dossier de qualification en flux intégré. |
Table des matières
- Quelles sont les propriétés techniques du PA12 SLS pour un boîtier électronique ?
- Quelles spécifications SLS influencent la conception d'un boîtier en PA12 ?
- Comment concevoir un boîtier électronique en PA12 SLS pour qu'il soit fonctionnel ?
- Quels post-traitements améliorer la tenue du boîtier en PA12 SLS ?
- Comment gérer la dissipation thermique et les contraintes EMC dans un boîtier PA12 ?
- Quel est le flux industriel SLS pour produire un boîtier en PA12, du fichier CAO à la série ?
- Comment qualifier un boîtier PA12 SLS selon les normes IEC applicables ?
- Quels cas d'usage industriels illustrent l'intérêt du boîtier PA12 SLS ?
- Ce que l'expérience terrain enseigne sur les boîtiers PA12 SLS
- Mc3dline accompagne vos projets de boîtiers PA12 SLS, de la CAO à la qualification
- Sources
- Questions fréquentes
Quelles sont les propriétés techniques du PA12 SLS pour un boîtier électronique ?
Le polyamide 12 fritté présente un profil mécanique équilibré, adapté aux boîtiers soumis à des contraintes modérées. La fiche technique PA12 Industrial de Sinterit indique une densité d'impression d'environ 0,99 g/cm³ et une granulométrie D50 de l'ordre de 62 µm, deux paramètres qui conditionnent directement la précision dimensionnelle et la porosité résiduelle des pièces.
| Propriété | Valeur typique PA12 SLS | Implication pour boîtier |
|---|---|---|
| Résistance à la traction | 45 MPa | Parois ≥ 1,5 mm suffisantes pour usage courant |
| Module d'élasticité | 1600 MPa | Rigidité acceptable ; nervures recommandées > 80 mm |
| Allongement à la rupture | 15 % | Bonne tolérance aux chocs et aux clips d'assemblage |
| Température de service continue | ≈ 100 °C | Limite pour composants à forte dissipation |
| Absorption d'eau (24 h) | 0,5 % | Légère variation dimensionnelle ; critique pour IP strict |
| Conductivité thermique | 0,25–0,30 W/(m·K) | Isolation thermique ; dissipation passive limitée |
Les datasheets Materialise pour le frittage laser confirment ces ordres de grandeur et précisent les paramètres d'orientation qui influencent l'anisotropie résiduelle, un facteur à intégrer dans le dimensionnement des parois.
Sur le plan chimique, le PA12 résiste bien aux huiles, graisses et solvants aliphatiques courants en environnement industriel. Sa sensibilité aux UV est réelle : sans traitement de surface ou additif stabilisant, un vieillissement accéléré peut fragiliser les parois exposées en extérieur en Europe centrale, où les cycles gel/dégel amplifient la contrainte sur les zones minces.
Deux grades méritent d'être distingués. Le PA12 Industrial vierge offre les meilleures performances dimensionnelles et mécaniques pour des pièces d'utilisation finale. Le PA12 ECO de Sinterit, issu de poudre recyclée, conserve des propriétés mécaniques adaptées aux prototypes fonctionnels et aux séries où le coût prime sur la précision absolue, tout en restant compatible avec le lissage vapeur.
Quelles spécifications SLS influencent la conception d'un boîtier en PA12 ?
Les machines SLS industrielles opèrent avec une épaisseur de couche standard de 100 µm, ce qui produit une rugosité de surface Ra comprise entre 10 et 20 µm avant post-traitement. Les tolérances dimensionnelles répétables se situent généralement dans la plage ±0,2 mm pour les dimensions inférieures à 100 mm, et ±0,2 % au-delà, selon les paramètres documentés par Materialise.
| Paramètre | Valeur typique | Impact conception boîtier |
|---|---|---|
| Épaisseur de couche | 100 µm | Résolution verticale ; marches visibles sur surfaces inclinées |
| Tolérance dimensionnelle | ±0,2 mm / ±0,2 % | Déclarer les ajustements critiques en CAO |
| Retrait matériau | 3–4 % (compensé en machine) | Compenser sur alésages et portées fonctionnelles |
| Volume utile typique | 300 × 300 × 300 mm | Boîtiers > 300 mm nécessitent découpe ou assemblage |
| Rugosité Ra (brut) | 10–20 µm | Surfaces d'étanchéité à usiner ou imprégner |
Le retrait du PA12 SLS, bien que compensé par le logiciel de préparation, reste anisotrope selon l'axe Z. Pour les alésages de passage de câbles ou les portées de joints toriques, une surcote de 0,1 à 0,15 mm en rayon est généralement nécessaire pour garantir l'ajustement après frittage.
L'empilement des pièces dans le volume de frittage (nesting) conditionne directement le coût et le délai. Pour un boîtier de taille moyenne (150 × 100 × 60 mm), un cycle complet de production, refroidissement inclus, s'étend typiquement sur 24 à 48 heures avant extraction.
Conseil de pro : Déclarez explicitement en CAO les surfaces fonctionnelles critiques (portées de joints, alésages de fixation) avec une tolérance serrée et une note de post-traitement. Le bureau d'études peut ainsi orienter la pièce pour que ces surfaces soient perpendiculaires à l'axe de frittage, là où la précision est maximale.
Comment concevoir un boîtier électronique en PA12 SLS pour qu'il soit fonctionnel ?
La conception pour fabrication additive (DFAM) d'un boîtier électronique en PA12 SLS diffère sensiblement d'un boîtier injecté. Les règles ci-dessous synthétisent les prescriptions issues des bonnes pratiques de conception de boîtiers pour circuits imprimés et des contraintes propres au frittage.
Épaisseurs et renforts
- Épaisseur de paroi minimale recommandée : suffisamment épaisse pour assurer une bonne solidité, avec des parois renforcées au niveau des inserts ou clips.
- Nervures de rigidification : hauteur maximale 3× l'épaisseur de paroi, épaisseur de nervure = 0,6× l'épaisseur de paroi adjacente.
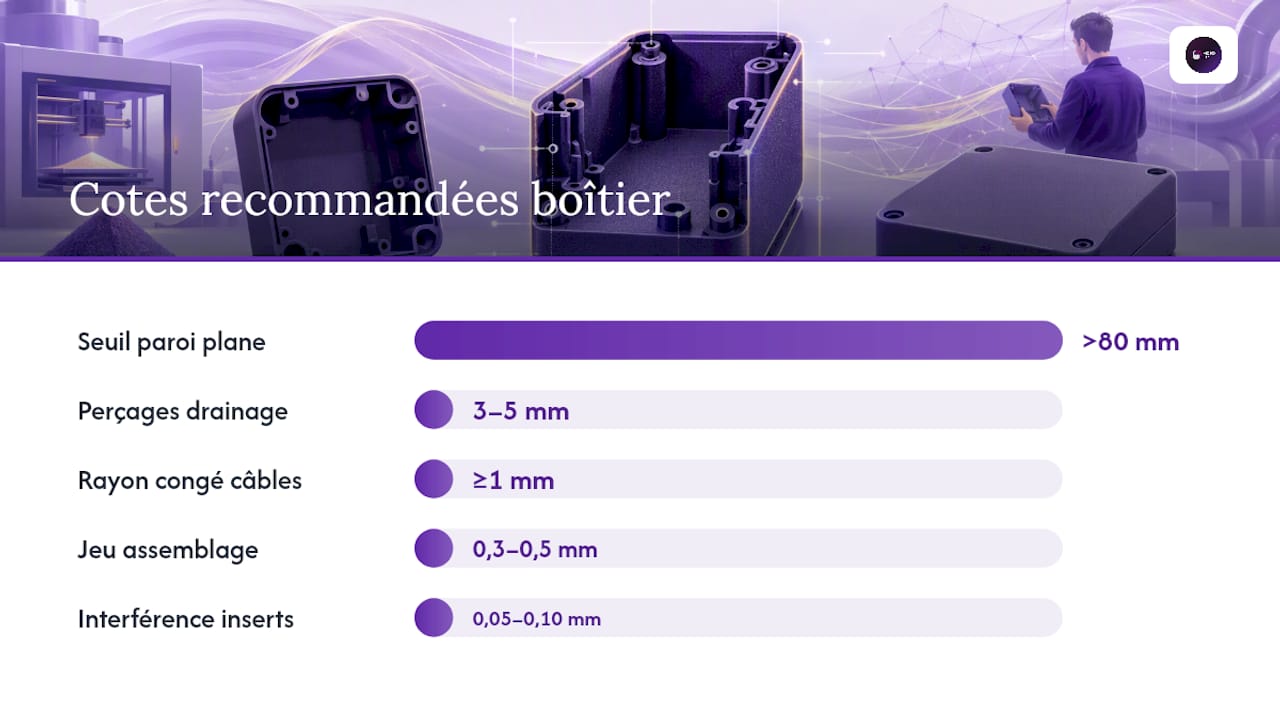
- Éviter les parois planes > 80 mm sans nervure ou bombé : le retrait différentiel peut provoquer un gauchissement visible.
Assemblage et inserts
- Prévoir un jeu d'assemblage de 0,3 à 0,5 mm par côté pour les ajustements glissants (couvercle/corps).
- Les bossages pour inserts filetés thermiques (type Böllhoff Ensat ou similaire) doivent avoir un diamètre extérieur au moins 2× le diamètre de l'insert, avec une hauteur minimale égale à 1,5× le diamètre.
- Pour les inserts à pression froide, prévoir une tolérance d'interférence de 0,05 à 0,10 mm sur le diamètre.
- Les passages de câbles : congé de rayon ≥ 1 mm en entrée de perçage pour éviter l'entaille sur les gaines.
Étanchéité et IP
- Rainures pour joints toriques : section circulaire avec un taux d'écrasement contrôlé, surface d'appui suffisamment lisse après post-traitement.
- Perçages de drainage (IP5x) : diamètre 3–5 mm, orientés vers le bas en position de montage, avec chanfrein d'entrée.
- Surfaces d'appui de joint : prévoir un usinage ou une imprégnation si la rugosité brute SLS dépasse le seuil d'étanchéité requis.
Conseil de pro : Intégrez les logements de joints toriques dès la première itération CAO, même si l'IP final n'est pas encore arrêté. Modifier une rainure de joint en cours de qualification coûte une reprise complète du fichier et un nouveau cycle de frittage.
Quels post-traitements améliorer la tenue du boîtier en PA12 SLS ?
Le frittage produit une surface poreuse qui nécessite presque toujours une intervention avant mise en service dans un environnement électrique.
-
Sablage : réduit la rugosité Ra de 10–20 µm à 5–8 µm, améliore l'aspect et prépare les surfaces à la peinture ou au revêtement. N'affecte pas les tolérances dimensionnelles si la pression est contrôlée (≤ 4 bar pour PA12). Indispensable avant toute opération de teinture ou de revêtement conducteur.
-
Imprégnation résine : colmate la porosité résiduelle (typiquement 5–10 % en volume pour PA12 SLS brut). Technique de référence pour atteindre IP54 à IP65 sans joint additionnel sur les surfaces non fonctionnelles. La résine époxy ou polyuréthane pénètre par capillarité et se polymérise à basse température (60–80 °C), sans déformation de la pièce.
-
Lissage vapeur : applicable au PA12 ECO et à certains grades PA12 vierge compatibles. Réduit la rugosité à Ra < 1 µm et améliore la résistance à la fatigue de surface. Attention : le lissage vapeur modifie légèrement les cotes extérieures (0,05–0,10 mm par face) ; les surfaces fonctionnelles critiques doivent être protégées ou usinées après traitement.
-
Insertion d'éléments métalliques : inserts thermiques (pression à chaud, 200–220 °C pour PA12) ou inserts à ultrasons. Les inserts à chaud offrent une meilleure résistance à l'arrachement que les inserts à pression froide, particulièrement sur des parois minces.
-
Revêtements conducteurs pour EMC : peinture chargée argent ou cuivre, dépôt chimique de nickel (electroless nickel). Ces revêtements exigent une surface sablée et dégraissée. La continuité électrique doit être vérifiée après application, notamment aux jonctions couvercle/corps.
Conseil de pro : Pour un boîtier visant IP65, combinez imprégnation résine sur les surfaces non fonctionnelles et joint torique sur la ligne de fermeture. Cette approche est plus fiable qu'une imprégnation seule sur la surface de joint, où la compression du joint peut fissurer la résine.
Comment gérer la dissipation thermique et les contraintes EMC dans un boîtier PA12 ?
La conductivité thermique du PA12 SLS, de l'ordre de 0,25 à 0,30 W/(m·K), le classe parmi les isolants thermiques. Pour des composants dissipant moins de 2 W en régime continu dans un boîtier de volume standard, la convection naturelle à travers les parois suffit généralement. Au-delà, des solutions passives s'imposent.
Gestion thermique passive
- Inserts en aluminium ou en cuivre fraisés dans le boîtier PA12 : conductivité thermique 160–400 W/(m·K), soit plusieurs centaines de fois supérieure à celle du PA12. Ces inserts servent de pont thermique entre le composant et la paroi extérieure.
- Ailettes extérieures imprimées directement dans le PA12 : efficaces pour augmenter la surface d'échange, mais la faible conductivité du matériau limite leur rendement. À réserver aux dissipations < 1 W/cm².
- Pâte thermique entre le composant et un insert métallique : solution simple et réversible pour les prototypes fonctionnels.
Blindage EMC
- Revêtement conducteur par peinture chargée (argent, cuivre, nickel) : atténuation typique de 30–60 dB selon l'épaisseur et la fréquence. Applicable après sablage.
- Feuille métallique collée à l'intérieur du boîtier : solution plus simple à mettre en œuvre pour les prototypes, continuité électrique assurée par collage conducteur aux jonctions.
- Inserts métalliques formant une cage de Faraday partielle : pertinent pour les boîtiers embarqués où la géométrie complexe rend le revêtement difficile.
- Mise à la terre : prévoir un insert fileté M3 ou M4 dédié à la connexion de masse, accessible depuis l'extérieur.
Conseil de pro : Mesurez la température interne en fonctionnement réel avant de valider la conception thermique. Un thermocouple collé sur le composant le plus chaud, relevé après 30 minutes en régime stabilisé, donne une image fidèle de l'efficacité du dissipateur. Ne vous fiez pas aux simulations seules pour un premier prototype PA12.
Quel est le flux industriel SLS pour produire un boîtier en PA12, du fichier CAO à la série ?
Le cycle de production d'un boîtier électronique SLS chez Mc3dline suit sept étapes dont la maîtrise conditionne délai et coût final.
- Préparation CAO/DFAM : vérification des épaisseurs minimales, des tolérances déclarées, de l'orientation optimale et de la compatibilité avec les post-traitements prévus. Cette étape évite les reprises coûteuses après frittage.
- Imbrication (nesting) : placement des pièces dans le volume de frittage pour maximiser la densité volumique. Un taux de remplissage de 10–15 % est typique pour des boîtiers de taille moyenne ; au-delà de 20 %, le coût unitaire baisse sensiblement.
- Frittage : cycle de 6 à 12 heures selon le volume et la hauteur de lit, suivi d'un refroidissement contrôlé de 12 à 24 heures. Le refroidissement lent est indispensable pour limiter les contraintes résiduelles et le gauchissement.
- Extraction et dépoudrage : retrait manuel de la poudre non frittée, récupérée et recyclée selon le taux de rafraîchissement du grade PA12 utilisé.
- Post-traitement : sablage, imprégnation, insertion d'inserts, revêtement selon le cahier des charges.
- Contrôle qualité : mesure dimensionnelle (pied à coulisse, MMT pour les cotes critiques), contrôle visuel, essais IP si requis.
- Expédition et documentation : rapport de contrôle, fiche matière, traçabilité lot de poudre.
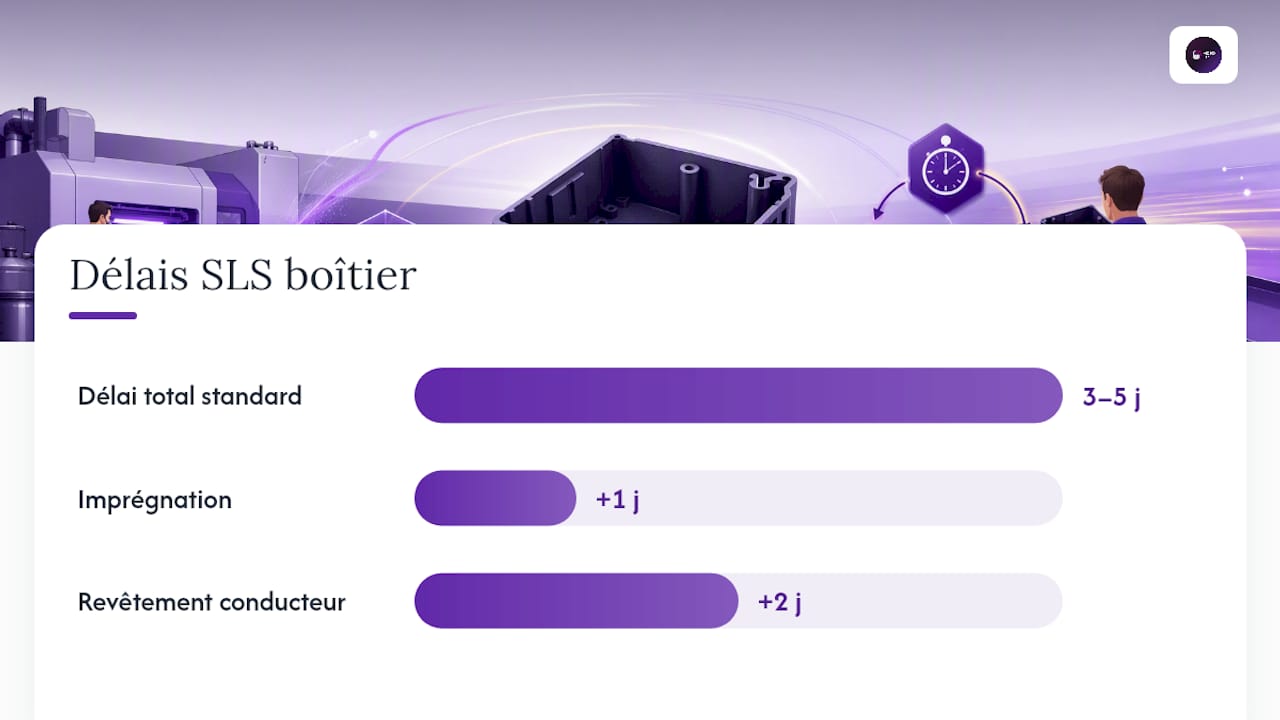
Pour un boîtier de taille courante (150 × 100 × 60 mm), le délai total de production, post-traitement standard inclus, se situe typiquement entre 3 et 5 jours ouvrés. Les facteurs qui allongent ce délai sont la densité de nesting (lot partagé ou dédié), le type de post-traitement (imprégnation : +1 jour, revêtement conducteur : +2 jours) et les essais de qualification.
Les principaux leviers de coût sont l'orientation de la pièce (qui détermine la hauteur de lit et donc le temps de frittage), le volume de lot (économies d'échelle dès 5 à 10 pièces identiques) et le niveau de finition. Pour les arbitrages entre prototype unique et petite série, les stratégies d'optimisation du prototypage pour OEM recommandent de consolider les itérations de validation avant de lancer la série, afin de ne pas multiplier les cycles de frittage dédiés.
Conseil de pro : *Groupez les variantes d'un même boîtier (couvercle + corps + support) dans un seul lot de frittage.
Comment qualifier un boîtier PA12 SLS selon les normes IEC applicables ?
La conformité d'un boîtier électrique ne repose pas uniquement sur le choix du matériau. Comme le précise la norme IEC 60670-1:2024, les exigences portent sur les essais du produit fini : températures minimales d'utilisation, marquage durable, protection contre les chocs électriques et mise à la terre, avec référence explicite à IEC 60529 pour les indices IP et à IEC 61032 pour le protocole de sonde de test (force d'application 20 N, durée 1 minute).
La conformité normative pour boîtiers repose sur des essais produits finis et une documentation reproduisible. Le choix du matériau est une condition nécessaire, pas suffisante : la responsabilité du fabricant est engagée sur l'ensemble du dossier technique.
Les normes de référence à connaître :
- IEC 60670-1:2024 : exigences générales pour boîtiers d'appareillages électriques (marquage, températures, essais mécaniques et IP).
- IEC 60529 : classification et méthodes d'essai des indices de protection IP (étanchéité poussière et eau).
- IEC 61032 : sondes de test pour vérification de la protection contre les contacts directs (sonde rigide, 20 N, 1 min).
- IEC 62262 (IK) : résistance aux chocs mécaniques extérieurs, de IK00 à IK10.
Le protocole de qualification recommandé pour un boîtier PA12 SLS destiné à une installation industrielle comprend :
- Essai IP selon IEC 60529 : projection d'eau (IP5x/IP6x) ou immersion (IP67/IP68) sur pièce post-traitée et assemblée avec joints.
- Essai de sonde selon IEC 61032 : vérification de l'absence d'accès aux parties actives via les ouvertures déclarées.
- Essai IK selon IEC 62262 : choc pendulaire sur les parois et le couvercle, niveau IK06 à IK08 selon l'application.
- Essai de vieillissement thermique : 500 heures à 70 °C (ou selon la classe de température déclarée), suivi d'une vérification dimensionnelle et mécanique.
- Contrôle de marquage : vérification de la lisibilité après essai de résistance à l'effacement (frottement humide, 15 secondes).
Mc3dline documente chaque étape de ce protocole dans un dossier technique traçable, avec référence au lot de poudre, aux paramètres de frittage et aux résultats de mesure. Cette approche, appliquée notamment sur des connecteurs médicaux imprimés en 3D, garantit la reproductibilité entre prototype et série courte, un prérequis pour toute démarche de déclaration CE.
Quels cas d'usage industriels illustrent l'intérêt du boîtier PA12 SLS ?
Trois configurations reviennent régulièrement dans les projets traités par Mc3dline, chacune avec ses contraintes spécifiques.
Cas 1 : boîtier de capteur en environnement humide
- Objectif IP65 ou IP67, exposition à la condensation et aux projections.
- Recommandations : imprégnation résine sur toutes les surfaces non fonctionnelles, joint torique sur la ligne de fermeture, perçage de drainage orienté vers le bas.
- Post-traitement : sablage + imprégnation époxy + insertion d'un insert fileté M4 pour fixation murale.
- Tests minimaux : IEC 60529 IP65 (jet d'eau 12,5 l/min, 3 min) + essai de sonde IEC 61032.
Cas 2 : boîtier d'interface utilisateur (boutons, LED)
- Contraintes d'assemblage serrées (jeu de 0,3 mm sur les guides de boutons), finition visible par l'opérateur.
- Recommandations : lissage vapeur sur les surfaces extérieures, tolérances déclarées en CAO sur les alésages de boutons, teinture noire pour homogénéité visuelle.
- Inserts thermiques M3 pour fixation du PCB, bossages à paroi ≥ 2,5 mm.
- Tests minimaux : vérification dimensionnelle des jeux d'assemblage + essai de résistance aux cycles d'actionnement (> 10 000 cycles recommandés pour les clips).
Cas 3 : boîtier embarqué pour électronique de puissance
- Dissipation thermique de 3 à 5 W, vibrations mécaniques en service.
- Recommandations : inserts aluminium fraisés pour pont thermique, nervures de rigidification sur les parois > 60 mm, fixation par inserts filetés M4 à chaud.
- Revêtement conducteur intérieur si blindage EMC requis (atténuation ≥ 40 dB).
- Tests minimaux : mesure de température interne en régime stabilisé + essai IK06 + vérification de la continuité du revêtement EMC.
Pour les boîtiers embarqués en série, Mc3dline a démontré sa capacité à produire des lots de 30 pièces en 6 heures de frittage, avec contrôle dimensionnel systématique et traçabilité lot.
Ce que l'expérience terrain enseigne sur les boîtiers PA12 SLS
Les projets qui échouent en qualification partagent presque toujours le même défaut d'origine : le boîtier a été conçu comme une enveloppe mécanique, sans intégrer dès la CAO les contraintes thermiques, d'étanchéité et de conformité normative. Résultat : des reprises de conception après les premiers essais IP, des inserts ajoutés en urgence sur des parois trop minces, ou un revêtement EMC appliqué sur une surface incompatible.
La leçon que nous tirons de ces situations est simple. Traiter le boîtier comme un sous-système dès la première itération CAO, avec ses logements de joints, ses ponts thermiques et ses points de masse, réduit le nombre de cycles de prototypage de deux à un dans la majorité des cas. Ce n'est pas une question de sophistication de la conception, mais de méthode.
La documentation est le deuxième point de rupture fréquent. Un prototype PA12 SLS qui passe les essais IP en interne mais dont le dossier technique est incomplet ne peut pas être intégré dans une installation électrique fixe soumise à déclaration CE. La reproductibilité industrielle, c'est autant une question de process documenté que de performance matériau.
Mc3dline intervient en bureau d'études sur ces deux axes : conception DFAM intégrée et constitution du dossier technique de qualification. Pour les projets où le client dispose déjà d'un fichier CAO, nous réalisons un audit de faisabilité qui identifie les points de risque avant le premier frittage.
Mc3dline accompagne vos projets de boîtiers PA12 SLS, de la CAO à la qualification
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne (91), spécialisé dans la production SLS PA12 pour pièces techniques et boîtiers électroniques fonctionnels. Notre différence concrète : nous combinons production SLS et bureau d'études mécanique sur le même site, ce qui permet de traiter en un seul flux la conception DFAM, le frittage, les post-traitements et la constitution du dossier de qualification.

Pour un projet de boîtier PA12 SLS, un devis pertinent doit préciser : les quantités (prototype unique ou série de 5 à 50 pièces), l'indice IP visé, les post-traitements requis (imprégnation, inserts, revêtement EMC) et le protocole de tests demandé. Si vous disposez d'un fichier CAO, nous réalisons une pré-étude de faisabilité sous 48 heures.
Envoyez votre fichier et vos exigences techniques via notre page service SLS PA12 pour obtenir un chiffrage et un retour technique sur votre conception.
Sources
Normes et références réglementaires
- Impression 3D et électricité : la frontière à ne pas franchir - Filière 3e
- PA12 Industrial TDS_052025_FR.pdf
Fiches techniques matériaux
Ressources Mc3dline
Questions fréquentes
Le PA12 SLS peut-il atteindre l'indice IP67 ?
Quelle épaisseur de paroi minimale pour un boîtier PA12 SLS ?
1,5 mm pour les zones non sollicitées, une épaisseur renforcée pour les parois portant des inserts ou des clips d'assemblage. En dessous de 1,5 mm, le risque de déformation au refroidissement et de fragilité mécanique augmente sensiblement.
Le PA12 SLS est-il conforme aux normes IEC pour boîtiers électriques ?
Le matériau seul ne suffit pas : la conformité à IEC 60670-1:2024 repose sur les essais du produit fini (IP, sonde IEC 61032, marquage) et sur un dossier technique traçable, comme le précise l'analyse de Filière 3e.
Quelle est la différence entre PA12 Industrial et PA12 ECO pour un boîtier ?
Le PA12 Industrial vierge offre les meilleures performances dimensionnelles et mécaniques pour des pièces d'utilisation finale. Le PA12 ECO, issu de poudre recyclée, convient aux prototypes fonctionnels et aux séries où le coût prime, avec des propriétés mécaniques légèrement inférieures mais compatibles avec le lissage vapeur.
Quel délai pour produire un boîtier PA12 SLS chez Mc3dline ?
Pour un boîtier de taille courante avec post-traitement standard, le délai typique est de 3 à 5 jours ouvrés. Les post-traitements spécifiques (revêtement conducteur EMC, imprégnation résine) ajoutent 1 à 2 jours supplémentaires.