
TL;DR:
- La fabrication additive requiert une démarche qualité structurée à chaque étape pour éviter défauts et non-conformités.
- Les contrôles en temps réel et la normalisation sont essentiels pour maîtriser la qualité des pièces métiers critiques.
- Un contrôle intégral, incluant inspection finale et validation des paramètres, optimise la performance et la fiabilité des pièces.
La fabrication additive est souvent perçue comme une technologie qui génère des pièces conformes par défaut, simplement parce qu'elle s'appuie sur des fichiers numériques précis. Cette idée est fausse. En réalité, chaque couche déposée ou frittée introduit des risques spécifiques : porosités, distorsions, anisotropie des propriétés mécaniques, variations d'adhérence inter-couches. Sans une démarche qualité structurée, même une machine de dernière génération peut produire des pièces hors tolérance ou présentant des défauts invisibles à l'œil nu. Cet article propose aux ingénieurs et responsables R&D des entreprises manufacturières françaises un cadre méthodologique complet, couvrant les contrôles matière, les réglages machine, le monitoring en temps réel et l'inspection post-fabrication.
Table des matières
- Comprendre les points critiques du contrôle qualité en fabrication additive
- Réglages machine et paramètres d'impression : impact sur la performance matière
- Contrôle qualité en temps réel : monitoring et intelligence artificielle
- Inspection des pièces finies : CND, tomographie, normes applicables
- Pourquoi un contrôle qualité intégral fait la différence en fabrication additive
- Maîtriser votre chaîne qualité avec MC3D Line
- Questions fréquentes sur le contrôle qualité en fabrication additive
Points Clés
| Point | Détails |
|---|---|
| Contrôle à chaque étape | La qualité d’une pièce additive dépend d’une démarche de contrôle rigoureuse de la matière première au produit fini. |
| Paramètres machine essentiels | Des réglages précis (infill, couche, vitesse, orientation) influencent fortement la performance et la conformité des pièces. |
| Contrôle temps réel décisif | Le monitoring in-situ couplé à l’intelligence artificielle réduit drastiquement le taux de rebut. |
| Normes et CND incontournables | La qualification passe par l’application de normes internationales et des inspections adaptées aux formes complexes. |
| Vision globale recommandée | Anticiper, auditer et intégrer l’innovation dans la chaîne qualité garantit la durabilité des gains industriels. |
Comprendre les points critiques du contrôle qualité en fabrication additive
La fabrication additive ne se réduit pas à une simple impression : c'est une chaîne de valeur complexe, dans laquelle chaque maillon peut introduire des écarts de qualité. Identifier ces points critiques est la première étape pour construire une démarche de contrôle réellement efficace.
Les sources de défauts sont multiples. Côté matière première, les poudres métalliques ou polymères doivent répondre à des critères stricts de granulométrie, de morphologie et de composition chimique. Une poudre trop humide, mal recyclée ou présentant une distribution granulométrique inadaptée peut générer des porosités ou des inclusions dès la première couche. Côté procédé, les paramètres d'impression, la qualité de l'atmosphère inerte et la gestion thermique du plateau influencent directement la microstructure et les propriétés mécaniques finales. Le post-traitement (détourage, traitement thermique, finition de surface) constitue un troisième niveau de risque souvent sous-estimé.
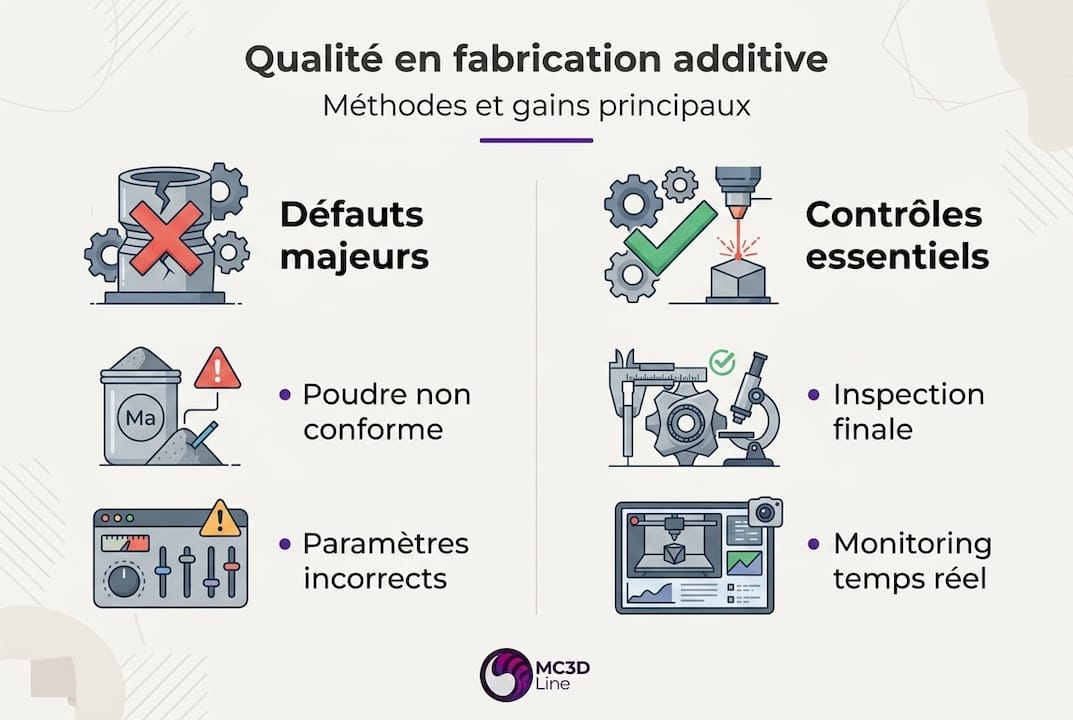
Les contrôles nécessaires à tous les stades couvrent ainsi la matière première (granulométrie, forme, chimie des poudres), le matériau consolidé (microstructure, propriétés mécaniques), la pièce finie (dimensions, densité, propriétés fonctionnelles) et la machine elle-même (qualification périodique). Négliger l'un de ces niveaux revient à laisser une porte ouverte à la non-conformité.
Les types de défauts varient selon l'étape concernée :
- Porosités : liées à un mauvais frittage ou à une énergie laser insuffisante en LPBF
- Inclusions : contaminants introduits par la poudre ou l'environnement de fabrication
- Distorsions dimensionnelles : causées par des contraintes résiduelles thermiques
- Fissures : apparaissant lors du refroidissement rapide ou du post-traitement
- Défauts de surface : directement liés à l'épaisseur de couche et à l'orientation de fabrication
| Étape | Type de contrôle | Méthode courante |
|---|---|---|
| Matière première | Granulométrie, forme, chimie | Analyse laser, SEM |
| Procédé | Paramètres, atmosphère | Monitoring en temps réel |
| Pièce finie | Dimensions, densité | Métrologie 3D, tomographie |
| Machine | Qualification | Pièces témoins, calibration |
Le cycle de vie d'une pièce 3D doit donc intégrer des jalons de contrôle à chaque transition, et non uniquement en fin de chaîne.
« Chaque étape de la fabrication additive comporte son lot de risques spécifiques, d'où l'intérêt de contrôles structurés et adaptés. »
Une fois le contexte qualité posé, il s'agit de traduire ces enjeux en contrôles concrets à chaque étape.
Réglages machine et paramètres d'impression : impact sur la performance matière
Les défauts de matière ou de procédé trouvent souvent leur origine dans des choix de réglages initiaux insuffisamment validés. En fabrication additive, les paramètres d'impression ne sont pas de simples préférences esthétiques : ce sont des leviers directs sur les propriétés mécaniques, la densité et la reproductibilité des pièces.
En FDM, les quatre variables les plus influentes sont l'infill (taux de remplissage), l'épaisseur de couche, la vitesse d'impression et l'orientation de la pièce sur le plateau. Des études sur l'optimisation des paramètres FDM sur ABS montrent qu'une densité d'infill de 70 %, une épaisseur de couche de 0,25 mm et une vitesse de 65 mm/s en orientation horizontale constituent la configuration optimale pour maximiser la résistance en flexion, tout en maîtrisant le temps de fabrication.
En LPBF (fusion laser sur lit de poudre), l'épaisseur de couche joue un rôle encore plus structurant. La réduction d'épaisseur de couche LPBF sur alliage Ti6246 de 50 à 25 µm améliore significativement la rugosité de surface, permet d'imprimer des détails fins à partir de 0,2 mm, maintient des propriétés mécaniques supérieures à 1000 MPa avec une élongation inférieure à 9 % et assure une densité relative supérieure à 99,9 %, au prix d'une augmentation du temps de fabrication de 20 à 25 %.
| Paramètre | Impact FDM | Impact LPBF |
|---|---|---|
| Épaisseur de couche | Résistance, finition | Densité, rugosité, précision |
| Taux d'infill | Rigidité, masse | Non applicable |
| Vitesse d'impression | Adhérence inter-couches | Énergie linéique |
| Orientation | Anisotropie mécanique | Supports, contraintes thermiques |
Pour maîtriser ces variables, nous recommandons une séquence de validation rigoureuse :
- Définir les exigences fonctionnelles de la pièce (charge, température, tolérance dimensionnelle)
- Sélectionner le procédé adapté, par exemple le frittage sélectif par laser SLS pour les géométries complexes
- Réaliser une série de coupons témoins avec variation paramétrique contrôlée
- Mesurer les propriétés obtenues et comparer aux spécifications
- Valider la configuration en production série avant tout lancement
Conseil de pro : Ne jamais négliger la validation des premiers tests série. Ces pièces initiales sont le véritable révélateur des dérives paramétriques, bien avant qu'elles n'atteignent les tolérances critiques. Pour des pièces à fort enjeu économique, consultez nos guides sur les pièces économiques en impression 3D et sur l'optimisation de la performance en impression 3D.
Contrôle qualité en temps réel : monitoring et intelligence artificielle
Au-delà des réglages, le contrôle en temps réel est un levier de maîtrise inédit, capable d'intercepter les défauts avant même la fin de la fabrication. Cette capacité transforme profondément la manière dont les responsables R&D abordent la qualification de leurs procédés additifs.
Les systèmes de monitoring in-situ par IA combinent pyrométrie, vision machine et algorithmes d'apprentissage automatique pour atteindre une précision de détection de 98,5 % et réduire le taux de rebut de 15 % à 3 %. Ces systèmes analysent couche par couche la signature thermique et optique du procédé, détectant porosités, manques de fusion (LoF) et inclusions en temps réel.
Statistique clé : Le monitoring IA en fabrication additive réduit le taux de rebut de 15 % à 3 %, soit une réduction de 80 % des pièces non conformes.
Les principaux bénéfices du contrôle en temps réel sont :
- Détection précoce des défauts internes invisibles (porosités, LoF) pendant la fabrication
- Réduction des coûts de non-qualité grâce à l'arrêt prématuré des jobs défectueux
- Traçabilité complète de chaque couche pour la documentation de qualification
- Optimisation adaptative des paramètres en cours de fabrication selon les écarts détectés
- Conformité facilitée aux référentiels aéronautique et médical exigeant une traçabilité process
La supervision en fabrication additive intègre ces outils de monitoring dans une démarche qualité globale. Pour les entreprises souhaitant approfondir la qualité opérationnelle ou le monitoring qualité en production, ces démarches structurées constituent aujourd'hui un avantage concurrentiel décisif.
Conseil de pro : Intégrez le monitoring dès la phase de prototypage, pas uniquement en production série. Les données collectées sur les premiers lots permettent de construire une base de référence robuste, indispensable pour fiabiliser l'industrialisation et anticiper les dérives.
Inspection des pièces finies : CND, tomographie, normes applicables
Les contrôles en temps réel ne remplacent pas une inspection finale robuste et normée. Pour les pièces techniques critiques, l'inspection post-fabrication reste une exigence incontournable, notamment dans les secteurs aéronautique, médical et défense.
Plusieurs méthodes de contrôle non destructif (CND) sont disponibles, chacune adaptée à des géométries et des types de défauts spécifiques :
| Méthode | Points forts | Limites |
|---|---|---|
| Métrologie 3D par scan | Contrôle dimensionnel complet | Surfaces accessibles uniquement |
| Radiographie X | Détection de porosités internes | Résolution limitée pour petites features |
| Ultrasons | Détection de fissures, délaminages | Adaptation nécessaire aux géométries complexes |
| Tomographie volumique | Inspection 3D interne complète | Coût élevé, temps d'analyse |
Pour les pièces complexes, la tomographie pour géométries complexes s'impose comme la solution de référence : elle permet de valider l'absence de défauts internes inaccessibles autrement et de mesurer la densité volumique avec une précision de l'ordre du micron.
« Pour les pièces complexes, la tomographie permet de valider l'absence de défauts internes inaccessibles autrement. »
Côté normatif, les références incontournables sont la NF EN ISO 17296-2 (procédés et matières en fabrication additive), la commission CN UNM 920 qui pilote la normalisation française, et les normes ISO/ASTM NDT en cours de développement pour les contrôles non destructifs spécifiques à l'additif.
Pour choisir la méthode d'inspection adaptée, plusieurs critères doivent guider votre décision :
- Criticité de la pièce : une pièce structurelle en aéronautique impose la tomographie ; une pièce fonctionnelle standard peut se satisfaire de la métrologie 3D
- Géométrie : les canaux internes ou les réseaux de treillis ne sont accessibles qu'en tomographie
- Budget et délais : la radiographie X offre un bon compromis coût/détection pour les défauts volumineux
- Exigences normatives : certains secteurs imposent des méthodes précises via leurs référentiels qualité
L'optimisation du cycle de vie d'une pièce additivée inclut systématiquement ces jalons d'inspection. Pour les environnements nécessitant une maîtrise particulière de la contamination, une salle blanche en impression 3D peut s'avérer nécessaire. Des conseils contrôle qualité fabrication complémentaires permettent d'affiner la stratégie selon le contexte industriel.
Pourquoi un contrôle qualité intégral fait la différence en fabrication additive
Après la synthèse des outils et méthodes disponibles, il est temps d'adopter une vision d'ensemble et de tirer parti de l'expérience terrain. Notre conviction, forgée au contact de nombreux projets industriels, est que les démarches qualité les plus performantes ne sont pas celles qui appliquent simplement les normes minimales : ce sont celles qui anticipent l'évolution technologique.
Les bonnes pratiques pour la R&D en France recommandent d'intégrer l'hybridation des procédés (fabrication additive suivie d'usinage complémentaire) pour sécuriser à la fois les performances mécaniques et la certification dans les secteurs réglementés. Cette approche hybride garantit des niveaux de précision et de finition inaccessibles à l'additif seul.
La dimension collaborative entre bureau d'études, production et inspection fait toute la différence. Un contrôle qualité efficace n'est pas une étape terminale : c'est un dialogue permanent entre les équipes qui conçoivent, fabriquent et valident. La conception pour la fabrication additive doit intégrer les exigences de contrôle dès la phase amont, pas en bout de chaîne.
Conseil de pro : Auditez et réévaluez régulièrement votre chaîne qualité en fonction des évolutions technologiques et normatives. Un référentiel qualité figé devient rapidement un frein à l'adoption de procédés plus performants.
Maîtriser votre chaîne qualité avec MC3D Line
Pour aller au-delà des méthodes théoriques et garantir l'excellence industrielle, notre équipe propose des solutions adaptées à votre contexte.

MC3D Line accompagne les ingénieurs et responsables R&D de la phase d'étude jusqu'à la qualification complète de leurs pièces additivées. Notre offre intègre le procédé SLS pour un contrôle qualité exigeant sur géométries complexes, le prototypage rapide FDM et SLA, ainsi qu'un accompagnement en ingénierie pour optimiser le cycle de vie de chaque pièce. Nos experts auditent votre processus actuel, identifient les points de défaillance et déploient des plans de contrôle sur-mesure. Contactez notre bureau d'études pour renforcer votre démarche qualité dès aujourd'hui.
Questions fréquentes sur le contrôle qualité en fabrication additive
Quelles sont les normes qualité incontournables en fabrication additive ?
Les références principales sont la NF EN ISO 17296-2 (procédés et matières), la commission CN UNM 920 pour la normalisation française et les normes ISO/ASTM NDT en cours de développement pour le contrôle non destructif spécifique à l'additif.
Comment le contrôle en temps réel améliore-t-il la qualité des pièces ?
Le monitoring IA in-situ atteint une précision de détection de 98,5 % et réduit le taux de rebut de 15 % à 3 %, en identifiant les défauts couche par couche avant la fin de fabrication.
Quels contrôles non destructifs utiliser pour les pièces complexes ?
La tomographie pour géométries complexes est la solution de référence : elle inspecte les géométries internes inaccessibles et mesure la densité volumique avec une précision au micron.
Quels réglages machines influencent le plus la qualité en FDM ou LPBF ?
L'infill, l'épaisseur de couche, la vitesse et l'orientation sont les variables les plus déterminantes : en FDM, la configuration optimale ABS combine 70 % d'infill, 0,25 mm de couche et 65 mm/s, tandis qu'en LPBF, la réduction à 25 µm améliore densité et rugosité sans compromettre les propriétés mécaniques.
Pourquoi l'anisotropie pose-t-elle un défi en contrôle qualité ?
Parce que les propriétés varient selon l'orientation de fabrication, les plans de contrôle doivent prévoir des tests dans toutes les directions critiques pour garantir la conformité fonctionnelle de la pièce.