
TL;DR:
- Le contrôle qualité en impression 3D doit couvrir tous les stades : matière, machine, pièce finie.
- La maîtrise des normes et la traçabilité numérique sont essentielles pour la conformité et l'audit.
- Les contrôles en temps réel et la standardisation préventive réduisent les défauts et les retards en série.
La fabrication additive transforme en profondeur les chaînes de production industrielles, mais une pièce non conforme livrée en série peut provoquer des retards en cascade, des surcoûts imprévus et une remise en cause des certifications acquises. Pour les ingénieurs R&D et les responsables des achats de PME industrielles, maîtriser le contrôle qualité en impression 3D n'est pas une option : c'est une condition sine qua non pour maintenir la compétitivité et la conformité réglementaire. Cet article présente les prérequis, les méthodes étape par étape, les normes applicables, ainsi que les défauts typiques à anticiper pour sécuriser chaque production additive.
Table des matières
- Préparer la démarche de contrôle qualité en impression 3D
- Étape par étape : le contrôle qualité tout au long du processus d'impression 3D
- Normes, tolérances et validation des procédés en fabrication additive
- Points sensibles, défauts typiques et actions correctives en impression 3D
- Notre vision : l'avenir du contrôle qualité en impression 3D industrielle
- Découvrez les solutions de qualité avancée pour l'impression 3D chez MC3D Line
- Foire aux questions
Points Clés
| Point | Détails |
|---|---|
| Étapes essentielles à suivre | Le contrôle qualité doit s’appliquer à la matière, au process, à la pièce et à la machine. |
| Méthodes complémentaires | Combinez scan 3D, inspection visuelle, tests mécaniques et monitoring pour sécuriser vos pièces. |
| Normes et traçabilité | Respecter ISO/ASTM et garantir une documentation rigoureuse facilite l’audit et la conformité. |
| Anticiper les défauts | Mettez en place des checks réguliers sur les problèmes typiques pour éviter non-conformités et pertes de temps. |
Préparer la démarche de contrôle qualité en impression 3D
Avant de lancer la moindre production, la rigueur commence par une préparation documentaire et technique solide. Comme l'indique la littérature spécialisée, les contrôles couvrent tous les stades : matière première, matériau transformé, pièce finie et état de la machine. Ignorer l'un de ces niveaux revient à laisser une porte ouverte aux non-conformités.
Le choix des matières premières conditionne directement la répétabilité des résultats. Un lot de poudre polyamide PA12 mal tracé ou un filament FDM stocké dans de mauvaises conditions d'hygrométrie peut suffire à invalider une série entière. La validation des paramètres machine, quant à elle, doit être formalisée et archivée avant chaque campagne de production.
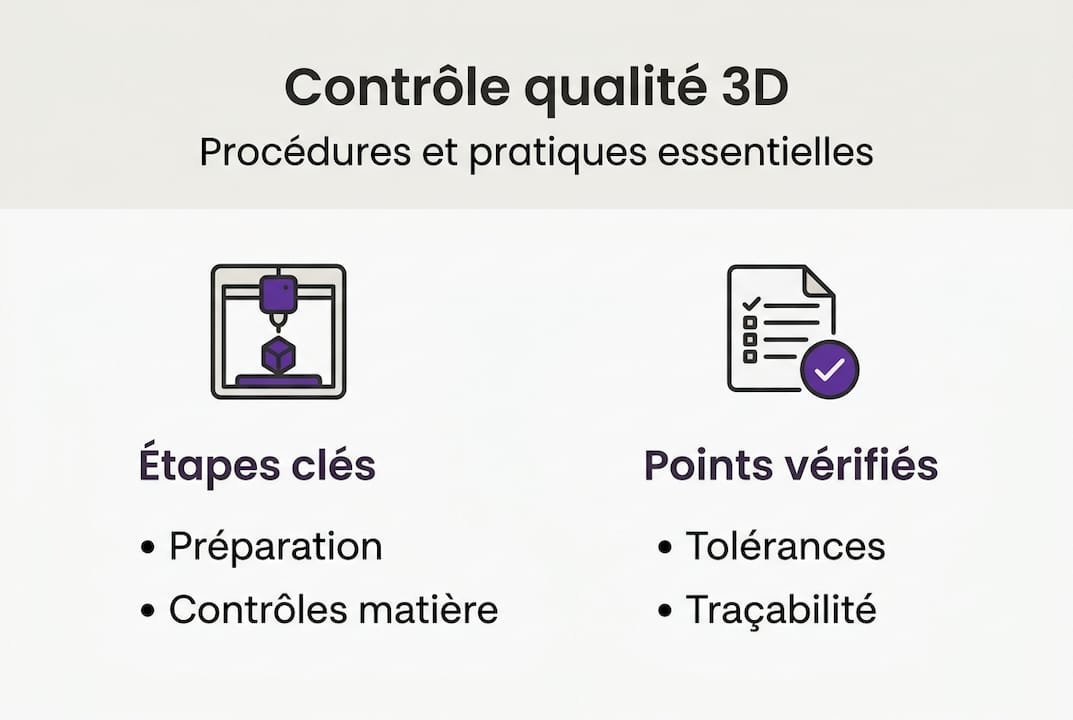
Les normes clés à respecter selon le secteur visé sont : ISO/ASTM 52900 (terminologie), ISO/ASTM 52920 (qualification des systèmes), ISO 9001 (management qualité généraliste), ISO 13485 (dispositifs médicaux) et EN 9100 (aéronautique). Chaque secteur impose ses propres exigences, et nos clients en certifications et normes 3D le constatent régulièrement lors des audits.
Documents incontournables à préparer avant production :
- Fiche technique matière avec certificat d'analyse du fournisseur
- Historique de maintenance et de calibration de la machine
- Plan de contrôle détaillant les tolérances acceptables par cote
- Procédure de traçabilité des lots (numéro de lot, date, opérateur)
- Rapport de qualification initiale du procédé
| Prérequis | Outil recommandé | Norme associée |
|---|---|---|
| Contrôle matière | Analyse granulométrique, DSC | ISO/ASTM 52920 |
| Calibration machine | Artefact de référence, pied à coulisse | ISO/ASTM 52900 |
| Validation paramètres | Logiciel de suivi process | ISO 9001 |
| Traçabilité lot | ERP ou LIMS numérique | ISO 13485 / EN 9100 |
| Contrôle pièce finie | CMM, scan 3D | Plan de contrôle interne |
Conseil de pro : adoptez un système de gestion documentaire numérique (type ERP ou QMS cloud) pour centraliser fiches matière, historiques machine et plans de contrôle. Vous réduirez le temps de préparation d'un audit de 40 à 60 % et éliminerez les risques de version obsolète en circulation. Notre guide de l'impression 3D détaille les bonnes pratiques de structuration documentaire adaptées aux PME industrielles.
Étape par étape : le contrôle qualité tout au long du processus d'impression 3D
Une fois la check-list préparatoire établie, l'enchaînement optimal des contrôles qualité suit une logique séquentielle rigoureuse. Les méthodes de contrôle couvrent les inspections visuelles, dimensionnelles (CMM, scan 3D), les tests mécaniques (traction, dureté), les contrôles non destructifs (CT scan, radiographie X pour la porosité) et le monitoring in-process via capteurs thermiques ou optiques.
Les étapes clés du contrôle qualité en fabrication additive :
- Réception matière : vérification du certificat matière, contrôle visuel et granulométrique pour les poudres SLS/MJF, mesure d'humidité pour les filaments FDM.
- Préparation fichier : validation du fichier STL (analyse des erreurs de maillage), orientation de pièce optimisée, simulation des contraintes résiduelles si nécessaire.
- Calibration machine : impression d'un artefact de référence, mesure dimensionnelle, vérification de la planéité du plateau.
- Monitoring in-process : surveillance thermique par caméra infrarouge (SLS, DMLS), détection des défauts de couche en temps réel via capteurs optiques, comme le permettent les équipements en salle blanche avec double buse.
- Contrôle pièce brute : inspection visuelle, mesure dimensionnelle au pied à coulisse ou par scan 3D dimensionnel, détection de délaminage ou de porosité en surface.
- Post-traitement et contrôle final : vérification après sablage, traitement thermique ou peinture, tests mécaniques sur éprouvettes, rapport de conformité.
| Technologie | Méthode QC prioritaire | Risque principal |
|---|---|---|
| FDM | Inspection visuelle, scan 3D | Délaminage, gauchissement |
| SLA | Contrôle dimensionnel CMM | Déformation UV, fragilité |
| SLS | CT scan, test traction | Porosité, retrait thermique |
| DMLS | Radiographie X, CMM | Fissuration, résidus internes |
Conseil de pro : privilégiez le scan 3D pour le contrôle dimensionnel sur des géométries complexes. Un scan complet d'une pièce mécanique prend moins de 5 minutes et génère un rapport de déviation colorimétrique exploitable directement par votre bureau d'études. Découvrez les technologies d'impression 3D compatibles avec cette approche.
Alerte sécurité : Négliger la calibration régulière de la machine est la première cause de dérives dimensionnelles non détectées en série. Un plateau mal nivellé ou une température de lit incorrecte peut générer des lots entiers non conformes avant que le problème ne soit identifié. Planifiez une calibration formalisée avant chaque campagne de production, et plus fréquemment en production additive réactive à cadence élevée.
Normes, tolérances et validation des procédés en fabrication additive
Après le déroulé opérationnel, sécuriser la conformité et la reproductibilité des productions passe par une maîtrise fine des normes et des tolérances réelles de chaque technologie. Les tolérances typiques par technologie sont les suivantes : FDM ±0,2 à 0,5 mm, SLA ±0,05 à 0,2 mm, SLS/MJF ±0,2 à 0,3 mm, DMLS ±0,1 à 0,2 mm, avec un post-traitement souvent requis pour atteindre les précisions les plus fines.
Ces valeurs ne sont pas figées : elles dépendent de la géométrie, de l'orientation de fabrication, du matériau et de l'état de la machine. Pour les pièces mécaniques légères en industrie mécanique légère, les tolérances SLS offrent un excellent compromis entre précision et complexité géométrique.
| Technologie | Tolérance standard | Post-traitement requis |
|---|---|---|
| FDM | ±0,2 à 0,5 mm | Non (usage fonctionnel direct) |
| SLA | ±0,05 à 0,2 mm | Oui (polymérisation UV) |
| SLS/MJF | ±0,2 à 0,3 mm | Optionnel (sablage) |
| DMLS | ±0,1 à 0,2 mm | Oui (traitement thermique) |
La validation IQ/OQ/PQ structure la qualification des procédés en trois phases : l'IQ (Installation Qualification) vérifie que l'équipement est installé conformément aux spécifications ; l'OQ (Operational Qualification) confirme que la machine fonctionne dans les plages opératoires définies ; la PQ (Performance Qualification) démontre que le procédé produit des pièces conformes de façon répétable. Cette approche est obligatoire pour les secteurs médical et aéronautique, et fortement recommandée pour tout fabricant souhaitant s'appuyer sur des standards internationaux reconnus.
Check-list de conformité pour auditer vos dossiers qualité :
- Certificats matière à jour et archivés par lot
- Rapports de calibration machine datés et signés
- Plans de contrôle avec tolérances spécifiées par cote fonctionnelle
- Rapports de mesure dimensionnelle (CMM ou scan 3D) pour chaque série
- Fiches de non-conformité et actions correctives documentées
- Traçabilité complète du lot de matière à la pièce livrée
- Validation IQ/OQ/PQ archivée et à jour pour chaque procédé critique
La traçabilité numérique est le fil conducteur de tout audit réussi. Sans elle, même une production parfaite devient indémontrable face à un client exigeant ou un organisme certificateur. La précision SLS que nous atteignons repose précisément sur cette rigueur documentaire.
Points sensibles, défauts typiques et actions correctives en impression 3D
Même avec des contrôles rigoureux, certains défauts majeurs persistent et doivent être anticipés dès la phase de conception. Les défauts courants comprennent le retrait thermique, la porosité, le gauchissement et la contamination de matière, chacun nécessitant une compensation design et un post-traitement adapté.
Défauts typiques par technologie et actions correctives :
- FDM : délaminage entre couches (augmenter la température d'extrusion, réduire la vitesse), gauchissement du plateau (utiliser une surface adhérente, chauffer le plateau), sous-extrusion (nettoyer la buse, vérifier le diamètre filament).
- SLA : déformation en cours de polymérisation (optimiser l'orientation, ajouter des supports), fragilité excessive (ajuster le temps d'exposition UV, changer de résine).
- SLS : porosité interne (augmenter l'énergie laser, optimiser la densité de scan), retrait thermique (appliquer des facteurs de compensation dimensionnelle dès le fichier CAO).
- DMLS : fissuration à chaud (préchauffer le plateau, ajuster la stratégie de scan), résidus de poudre dans les canaux internes (prévoir des ouvertures de dépoudrage dès la conception).
Le monitoring in-process constitue la ligne de défense la plus efficace contre les dérives non détectées. Les capteurs thermiques et optiques permettent d'identifier une anomalie de couche en temps réel, avant que la pièce ne soit terminée, ce qui évite le gaspillage matière et les retards de livraison. Pour optimiser les performances de vos productions, l'intégration de ces outils de surveillance est désormais accessible même aux PME.
Conseil de pro : imprimez régulièrement un artefact normalisé ISO/ASTM (cube de calibration, éprouvette de traction) en début de campagne. Ce test rapide de 30 minutes détecte toute dérive machine avant de lancer une série critique, et constitue une preuve objective de maîtrise process lors des audits.
Gestion des non-conformités : En cas de détection d'une pièce non conforme lors d'un audit, la procédure impose une mise en quarantaine immédiate du lot concerné, une analyse des causes racines (méthode 8D ou Ishikawa), une action corrective documentée et une vérification d'efficacité avant reprise de production. Toute non-conformité non tracée expose l'entreprise à une suspension de certification. Consultez notre guide pratique pour structurer vos procédures de traitement des non-conformités.
Notre vision : l'avenir du contrôle qualité en impression 3D industrielle
Nous observons une tendance de fond qui mérite d'être nommée clairement : trop de PME industrielles confondent encore contrôle qualité final et assurance qualité préventive. Le premier détecte les défauts après coup ; le second les empêche de se produire. Ce glissement sémantique a des conséquences concrètes sur les coûts de non-qualité.
Notre conviction, forgée au contact de nombreux projets industriels, est que les PME françaises ont tout intérêt à prioriser des fournisseurs certifiés ISO plutôt que de tenter de reconstruire en interne une démarche qualité complète. La certification n'est pas un label marketing : c'est la garantie d'un système de management éprouvé.
L'automatisation du contrôle et la gestion documentaire et traçabilité numérique vont drastiquement simplifier les audits dans les prochaines années. Le scan 3D intégré en fin de ligne va progressivement devenir la norme industrielle, remplaçant les contrôles manuels chronophages. Les PME qui anticipent ce virage aujourd'hui construisent un avantage concurrentiel durable.
Découvrez les solutions de qualité avancée pour l'impression 3D chez MC3D Line
Pour aller plus loin dans la sécurisation de vos productions additives, faire équipe avec un bureau spécialisé certifié fait toute la différence. Chez MC3D Line, nous intégrons les exigences qualité dès la phase de conception, en combinant audit de fichier, choix matière rigoureux et contrôle dimensionnel systématique par scan 3D.

Que vous ayez besoin d'une solution SLS certifiée pour des pièces fonctionnelles en série, d'un accompagnement sur les technologies d'impression 3D adaptées à vos contraintes, ou de conseil sur vos projets mécaniques sur mesure, nos équipes vous apportent une réponse technique documentée et traçable. Contactez-nous pour un audit de faisabilité qualité sur votre prochain projet.
Foire aux questions
Quels sont les principaux défauts rencontrés en impression 3D industrielle ?
Les principaux défauts sont le retrait thermique, la porosité, le gauchissement et la contamination de matière, chacun requérant une compensation design spécifique et un post-traitement adapté.
Quelles tolérances de fabrication attendre selon la technologie 3D utilisée ?
Les tolérances varient selon la technologie : FDM ±0,2 à 0,5 mm, SLA ±0,05 à 0,2 mm, SLS/MJF ±0,2 à 0,3 mm et DMLS ±0,1 à 0,2 mm, avec un post-traitement souvent nécessaire pour les précisions les plus fines.
Quels contrôles qualité appliquer pour les pièces 3D destinées au secteur médical ?
Il faut appliquer les normes ISO 13485 et ISO/ASTM 52920 et réaliser une traçabilité complète, une validation IQ/OQ/PQ ainsi que des tests mécaniques sur éprouvettes représentatives.
Le scan 3D suffit-il à garantir la qualité d'une pièce imprimée ?
Non : le scan 3D est indispensable pour le contrôle dimensionnel mais doit être complété par des tests mécaniques et une traçabilité matière complète pour constituer un dossier qualité opposable.