
Pour des pièces mécaniques destinées à l'usage final, privilégiez le frittage de poudre (SLS/MJF) quand robustesse et reproductibilité comptent, et calez chaque lot en mousse avec séparation individuelle, en ajoutant un sachet dessiccant si le transit dépasse quelques jours. Les pièces SLA réclament un emballage opaque et un calage fin contre les rayures, le FDM impose de protéger les zones fragilisées par l'anisotropie de couche, et toute pièce électronique ou capteur embarqué doit voyager en protection anti-ESD avec traçabilité de lot.
En bref:
- Le frittage de poudre (SLS/MJF) offre une résistance quasi isotrope, limite les points de rupture, mais nécessite un calage individuel et protège contre l'abrasion lors du stockage prolongé.
- Les pièces SLA nécessitent un emballage opacifiant et non abrasif pour éviter rayures et vieillissement, avec un contrôle strict des tolérances en fonction du procédé.
- La protection des pièces FDM doit prioriser la sécurisation des zones fragiles et l’évitement du contact entre pièces support ou support, en raison de l’anisotropie de couche.
- Pour les pièces métalliques, la prévention contre la corrosion impose une séparation systématique et un film anticorrosion si le stockage en environnement humide est prévu.
- La qualité du conditionnement repose sur un cahier des charges précis : zones critiques, tests à réaliser, matériaux adaptés et documentation complète.
Table des matières
- Emballage pièces impression 3D : le verdict technique par procédé et matériau
- Tableau comparatif : besoins d'emballage selon le procédé
- Que demander au prestataire pour le conditionnement de vos pièces ?
- Comment organiser un lot pour limiter les frottements pendant le transport ?
- Quel contrôle qualité avant de conditionner les pièces ?
- Quelle checklist transmettre au prestataire avant expédition ?
- Emballage 3D et impact environnemental : quelles options durables ?
- Comment adapter l'emballage à la taille et à la forme de la pièce ?
- Quelles solutions d'emballage existent pour les pièces sensibles ou complexes ?
- Perspective MC3D Line : ce que l'atelier apprend des retours terrain
- MC3D Line accompagne votre projet du fichier CAO au colis livré
- Sources
- Questions fréquentes
Emballage pièces impression 3D : le verdict technique par procédé et matériau
Le choix d'emballage découle directement de la physique du procédé, pas d'une préférence esthétique. Chaque technologie laisse une signature mécanique et une texture de surface qui dictent le type de calage à prévoir.
Le PA12 fritté en SLS ou en MJF présente une bonne résistance à la fatigue et un comportement quasi isotrope, ce qui limite les points de rupture privilégiés. Pour des pièces mécaniques destinées à un usage final, c'est souvent le meilleur compromis robustesse/répétabilité. Sa surface reste granuleuse après désagglomération, ce qui génère un risque d'abrasion quand deux pièces frottent l'une contre l'autre dans un même carton. Le nylon fritté absorbe aussi l'humidité ambiante de façon modérée : au delà de quelques semaines de stockage, un sachet dessiccant évite le gonflement dimensionnel avant montage.
Le SLA produit des surfaces lisses et des détails fins, mais la résine reste sensible aux rayures et au vieillissement par UV ou par chaleur. Un carton opaque et un film doux non abrasif suffisent généralement à préserver l'aspect de surface pendant le transport.
Le FDM industriel hérite d'une anisotropie de couche marquée : la pièce résiste bien dans le plan Y, beaucoup moins selon l'axe Z. L'emballage doit donc :
- protéger en priorité les bossages, filetages et zones de faible épaisseur orientées selon l'axe de fabrication ;
- caler fermement les grandes surfaces planes, plus sujettes au fléchissement sous vibration ;
- éviter tout contact direct entre pièces support ou zones encore marquées par le retrait de support.
Pour les pièces métalliques, la protection anticorrosion devient prioritaire dès que le destinataire est exposé à l'humidité, avec une séparation systématique pour limiter l'abrasion entre surfaces usinées.
Tableau comparatif : besoins d'emballage selon le procédé
Cette matrice sert de base à la rédaction d'un cahier des charges emballage, procédé par procédé.
| Procédé | Sensibilité mécanique | Calage recommandé | Anti-ESD requis | Dessiccant | Imbrication possible | Remarque logistique |
|---|---|---|---|---|---|---|
| SLS / MJF (PA12) | Modérée, risque d'abrasion de surface | Mousse ou séparateurs carton individuels | Selon usage (électronique) | Oui si transit long | Élevée | Prévoir tri après déconsolidage avant carton |
| SLA (résine) | Rayures et UV, surface fragile | Film doux + carton opaque | Rarement nécessaire | Non | Faible à modérée | Éviter exposition lumière prolongée en stock |
| FDM industriel | Anisotropie Z, zones fines fragiles | Calage rigide ciblé sur bossages | Selon matériau chargé | Non systématique | Modérée selon volume pièce | Vérifier retraits de supports avant emballage |
| Métal (fritté/usiné) | Abrasion surfaces usinées, corrosion | Séparation individuelle, film anticorrosion | Oui si composants sensibles | Oui en environnement humide | Faible | Palettisation renforcée pour poids élevé |
Ces valeurs restent génériques : la géométrie exacte de la pièce et sa destination finale (stock longue durée, montage immédiat, export) affinent le choix réel de calage.
Que demander au prestataire pour le conditionnement de vos pièces ?
Un cahier des charges emballage bien écrit évite la moitié des non-conformités constatées à réception. Trois axes structurent la demande : les tolérances à préserver, les tests à réaliser avant expédition, et les matériaux de calage attendus.
- Zones critiques identifiées : filetages, bossages de fixation, surfaces d'étanchéité doivent apparaître sur un plan annoté transmis avec la commande, avec la tolérance associée à chaque zone.
- Tests avant conditionnement : contrôle dimensionnel, essai de montage à blanc, test fonctionnel si la pièce intègre un mécanisme, test ESD pour tout composant électronique.
- Matériaux imposés : mousse polyéthylène antistatique pour le contact direct, séparateurs carton entre pièces empilées, sachets dessiccants pour le PA12 en transit long, films doux non abrasifs pour surfaces SLA ou usinées.
- Paramètres logistiques : température de stockage et de transit, durée maximale acceptable avant montage, mode de manutention prévu (palette, chariot, colis unitaire).
Conseil de pro : Demandez systématiquement au prestataire un rapport de contrôle joint au colis, avec numéro de lot. En cas de non-conformité détectée après réception, ce document réduit le délai d'investigation de plusieurs jours.
Les tolérances typiques varient nettement selon le procédé : le SLA descend à quelques centièmes de millimètre sur les petites pièces. Le SLS et le MJF se situent autour du dixième, le FDM reste plus large. Cette hiérarchie doit apparaître explicitement dans le cahier des charges pour que le contrôle réception corresponde au procédé réellement utilisé.
Comment organiser un lot pour limiter les frottements pendant le transport ?
L'imbrication de plusieurs pièces dans une même chambre de fabrication réduit fortement le coût unitaire en SLS et MJF, mais elle déplace le risque vers le poste emballage : des pièces empilées à sec pendant la fabrication ne doivent pas rester en contact pendant le transport. Un boîtier de 120 × 80 × 40 mm peut, selon l'épaisseur de paroi et la stratégie d'empilement, permettre d'imbriquer 60 à 120 unités dans un même volume de fabrication. Une fois désagglomérées, ces pièces doivent être triées et séparées avant tout conditionnement final.
Quelques principes pratiques réduisent les frottements sans exploser le budget emballage :
- séparer individuellement toute pièce à surface finie, filetée ou porteuse de contacts électriques ;
- regrouper par calage commun les pièces brutes destinées à un post-traitement ultérieur, tant qu'elles ne présentent pas de tolérance dimensionnelle serrée ;
- étiqueter chaque compartiment avec le numéro de lot et sa position dans le carton, pour retrouver rapidement une pièce en cas de contrôle ;
- arbitrer le nombre de pièces par colis en fonction du poids total et non uniquement du volume disponible.
L'imbrication peut réduire fortement le coût unitaire, mais elle impose en contrepartie cette étape de tri qui conditionne toute la qualité de l'emballage final. Négliger cette séparation revient à reporter le coût économisé en fabrication vers un taux de retour plus élevé.
Quel contrôle qualité avant de conditionner les pièces ?
Le conditionnement final ne doit intervenir qu'après une série de vérifications qui réduisent les retours et les litiges de non-conformité.
- Contrôle dimensionnel : calibres pour les cotes fonctionnelles, relevé CMM léger si la pièce comporte des tolérances serrées sur assemblage.
- Post-traitements et délais de séchage : sablage, lissage chimique ou peinture modifient les délais de mise en carton. Une pièce peinte doit sécher complètement avant tout contact avec la mousse de calage, sous peine de marquage définitif.
- Marquage et documentation : sérialisation de lot, certificat matière et rapport de contrôle doivent accompagner physiquement le colis, pas seulement par e-mail.
- Gestion des non-conformités : une procédure claire de retour, avec photo horodatée et numéro de lot, accélère le remplacement sans repasser par un cycle complet de devis.
Ces étapes, décrites plus en détail dans les procédures de contrôle qualité en impression 3D, forment le socle sur lequel repose la fiabilité perçue d'un lot livré.
Quelle checklist transmettre au prestataire avant expédition ?
Un bon de commande complet évite les allers-retours qui retardent la production autant que la livraison.
- Fichiers au format STL ou STEP, avec vue d'assemblage et zones critiques clairement repérées sur le plan.
- Matière et grade précis (PA12, résine SLA spécifique, PEI/ULTEM pour tenue thermique élevée), finition demandée et tolérances critiques chiffrées.
- Quantité exacte, calendrier de livraison et conditions de transport particulières (température, durée maximale, manutention).
- Contact désigné en cas de non-conformité détectée à réception.
- Documents attendus : certificat matière, rapport de contrôle dimensionnel, traçabilité de lot.
Cette liste correspond au livrable prêt à produire attendu par la plupart des bureaux d'études en fabrication additive, et elle limite les échanges informels qui font perdre plusieurs jours sur un projet.
Emballage 3D et impact environnemental : quelles options durables ?
Le sur emballage reste la dérive la plus fréquente sur les commandes industrielles de petites séries : trop de mousse, trop de carton, pour des pièces qui n'en ont pas besoin. Un calage dimensionné à la géométrie réelle de la pièce, plutôt qu'à un format de carton standard, réduit à la fois le volume expédié et le poids facturé au transport.
Les séparateurs carton ondulé remplacent efficacement la mousse expansée pour la plupart des pièces PA12 et FDM qui ne présentent pas de surface critique. Des fabricants spécialisés proposent des inserts et séparateurs en carton ondulé recyclables, dimensionnés sur mesure, qui offrent une protection comparable à la mousse pour un coût de traitement en fin de vie nettement plus faible.
Le dessiccant en sachet biodégradable existe désormais comme alternative aux sachets de gel de silice classiques, sans perte d'efficacité pour les lots PA12 destinés à un stockage prolongé. Côté fabrication elle même, la question du bilan carbone dépasse le seul emballage : le choix du procédé, la quantité de matière consommée et le taux de rebut pèsent souvent plus lourd que le carton utilisé pour l'expédition, un point détaillé dans l'analyse de l'impact environnemental de la fabrication additive.
Pour un acheteur industriel, la question à poser au prestataire n'est donc pas seulement « votre carton est il recyclable », mais « quelle part de votre matière première est réellement utilisée dans la pièce finale ».
Comment adapter l'emballage à la taille et à la forme de la pièce ?
Une petite pièce rigide, un boîtier de taille moyenne et une structure élancée et fragile n'appellent pas le même conditionnement, même issus du même procédé.
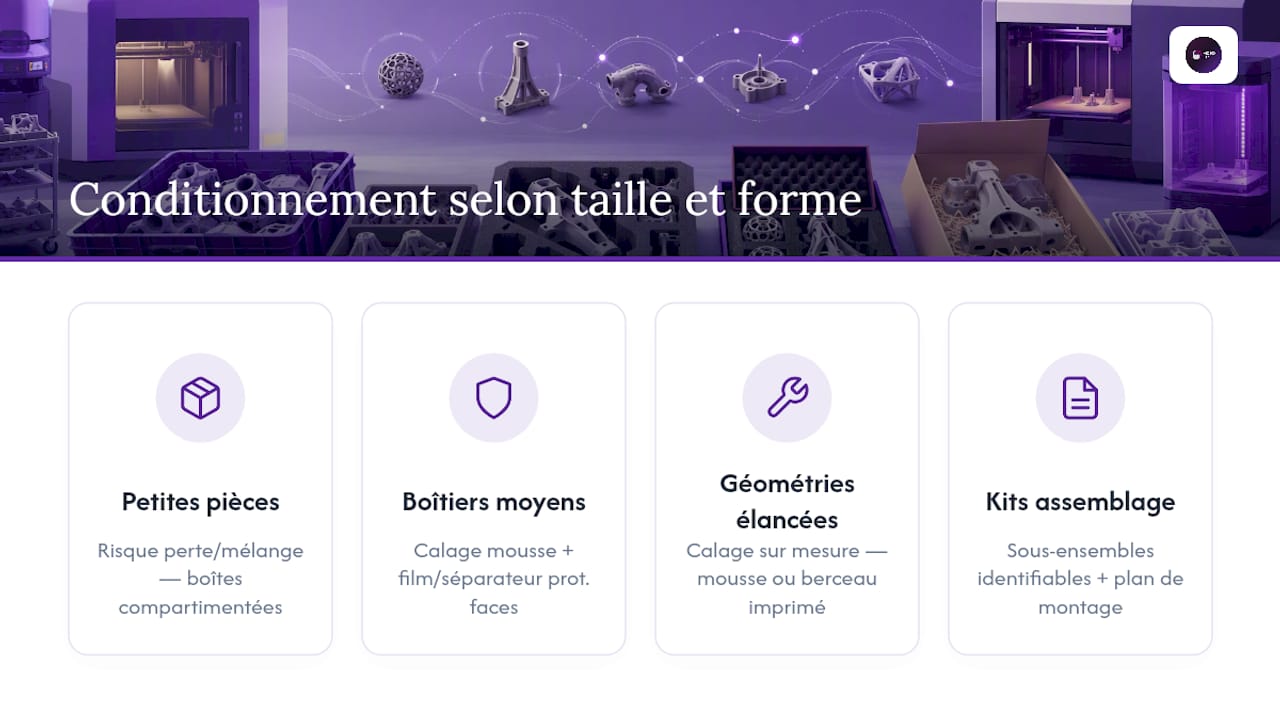
Pour les petites pièces (moins de 50 mm), le risque principal est la perte ou le mélange entre lots plutôt que le choc mécanique : des compartiments individuels étiquetés, dans une boîte compartimentée, valent mieux qu'un simple sachet en vrac. Les pièces de taille moyenne, type boîtiers ou supports mécaniques, tolèrent un calage mousse standard tant que les faces fonctionnelles restent protégées par un film ou un séparateur dédié.
Les géométries élancées ou en porte à faux, fréquentes en FDM et en SLA, exigent un calage qui suit le contour de la pièce plutôt qu'un remplissage uniforme du carton : un support en mousse découpé sur mesure, ou une structure imprimée elle même en guise de berceau de transport, évite la flexion pendant la manutention. Cette dernière option, un calage imprimé spécifiquement pour la pièce qu'il protège, gagne du terrain sur les lots de faible volume où la découpe manuelle de mousse coûterait plus cher que l'impression du support lui même.
Pour les assemblages multi pièces livrés en kit, la logique change encore : chaque sous ensemble doit être identifiable individuellement dans le carton, avec un plan de montage joint, pour que la réception ne nécessite aucune reconstitution devinée sur site.
Quelles solutions d'emballage existent pour les pièces sensibles ou complexes ?
Certaines pièces cumulent plusieurs contraintes à la fois : géométrie complexe, matériau technique et sensibilité électronique. C'est typiquement le cas des boîtiers intégrant des cartes électroniques ou des capteurs imprimés en PA12 ou en PEI/ULTEM pour leur tenue thermique.
Une solution qui a fait ses preuves consiste à concevoir le calage comme une pièce à part entière, dessinée en même temps que le boîtier lui même : des empreintes négatives imprimées en mousse ou en carton découpé au laser, qui reproduisent exactement le contour de la pièce et immobilisent chaque point de contact sensible. Cette approche coûte plus cher à l'unité qu'un calage générique, mais elle devient rentable dès qu'un lot dépasse quelques dizaines de pièces à forte valeur ajoutée.
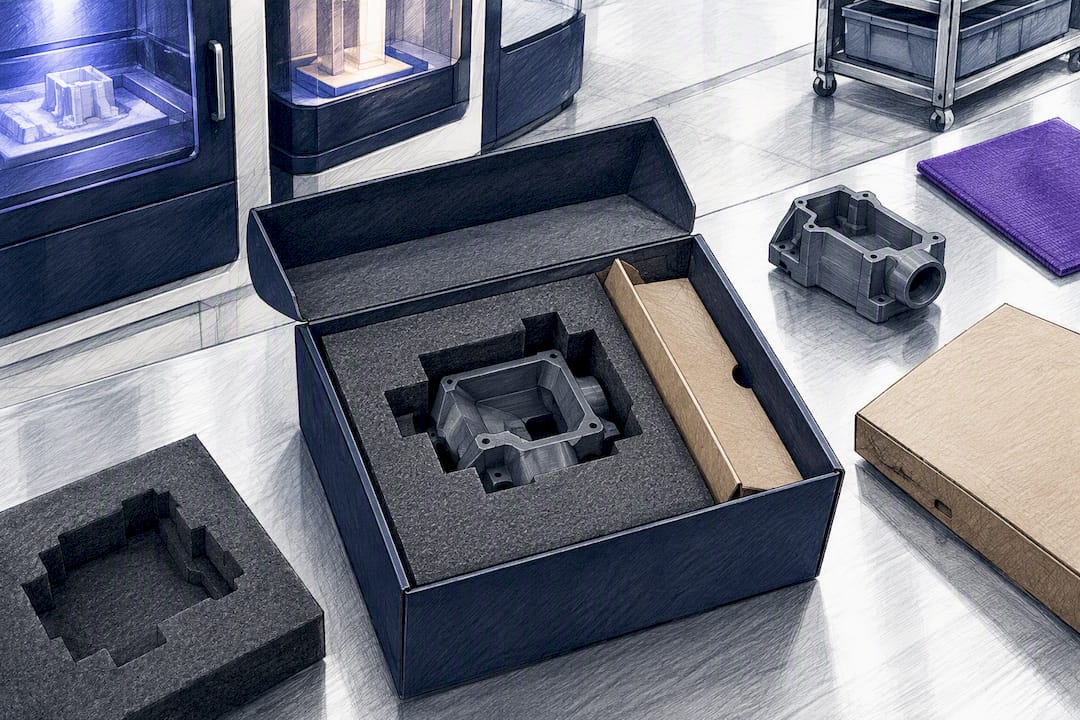
Pour les pièces à sensibilité ESD, le sachet antistatique doublé d'une mousse conductrice reste la référence, avec un contrôle systématique de continuité avant fermeture du colis. Pour les structures fines ou en treillis, issues de l'optimisation topologique, un calage rigide externe qui empêche tout contact avec les parois du carton évite l'écrasement des branches les plus fines, souvent le point de rupture le plus fréquent constaté à réception.
Perspective MC3D Line : ce que l'atelier apprend des retours terrain
Sur des boîtiers électroniques en PA12, nous avons vu des lots revenir non pas pour un défaut de fabrication, mais pour de l'abrasion de surface accumulée pendant le transport. Un bureau d'études intégré à l'atelier raccourcit ce cycle d'ajustement : la même équipe qui conçoit ajuste le calage sans attendre un nouvel aller retour de devis.
— romain
MC3D Line accompagne votre projet du fichier CAO au colis livré
Certaines structures intègrent bureau d'études, atelier et conditionnement dans une même chaîne : l'équipe qui valide les tolérances organise aussi le calage avant expédition, sans intermédiaire ni ressaisie de spécifications entre deux structures distinctes.

Cette intégration réduit concrètement les allers retours entre conception et production, un point critique quand une pièce sensible (électronique, PEI/ULTEM pour tenue thermique, ou géométrie complexe en treillis) exige un calage spécifique dès la première livraison. Nos services couvrent le prototypage rapide, la production de petites séries avec organisation de lots et imbrication optimisée, ainsi que l'audit de faisabilité gratuit pour évaluer en amont le coût total incluant le conditionnement.
Si votre prochain lot de pièces techniques doit voyager sans dommage jusqu'au poste de montage, demandez un devis détaillé intégrant matière, post-traitement et emballage sur mesure.
Sources
- SLS vs FDM vs SLA vs MJF : Guide du concepteur produit pour choisir la technologie d’impression 3D adaptée
- Impression 3D : FDM, SLA ou SLS, quelle technologie choisir ?
- Fabrication additive en 2026 : guide complet (procédés, prix)
Questions fréquentes
Faut il un emballage anti-ESD pour toutes les pièces imprimées en 3D ?
Non, seulement pour les pièces intégrant ou destinées à recevoir des composants électroniques sensibles. Une pièce structurelle pure en PA12 ou en résine SLA n'a besoin que d'un calage mécanique classique.
Le PA12 nécessite t il toujours un sachet dessiccant ?
Pas systématiquement : seulement si le stockage ou le transit dépasse plusieurs semaines, car le PA12 absorbe l'humidité de façon modérée et peut voir ses cotes légèrement varier avant montage.
Quel matériau de calage choisir entre mousse et carton ondulé ?
Le carton ondulé convient à la majorité des pièces PA12 et FDM sans surface critique, tandis que la mousse reste préférable pour les pièces à finition SLA ou à géométrie fine sensible aux chocs.
MC3D Line propose t il un accompagnement pour l'emballage des lots ?
Oui, l'intégration du bureau d'études et de l'atelier chez Mc3dline permet d'ajuster le calage dès la conception du lot, notamment pour les petites séries en PA12 ou en résine technique.
Quelle différence de tolérance entre SLA et FDM impacte l'emballage ?
Le SLA atteint des tolérances de quelques centièmes de millimètre alors que le FDM reste plus large, ce qui impose un calage plus fin et un contrôle dimensionnel plus strict avant expédition pour les pièces SLA.