
Pour des pièces imprimées en thermoplastique (PLA, PETG, ABS, nylon), privilégiez des inserts thermofixés en laiton, posés au fer chaud ou aux ultrasons, dans un logement dont la profondeur dépasse la longueur de l'insert d'une certaine marge suffisante au-delà de deux pas de filetage. Pour les résines SLA, évitez toute pose thermique : le collage ou les inserts à expansion sont les seules options fiables. Dans les deux cas, contrôlez la saillie de l'insert, qui doit être très proche de la surface pour éviter d'endommager le plastique ou gêner l'accouplement.
En bref:
- La sélection des inserts en laiton doit tenir compte de la fréquence de démontage, de la charge mécanique, et de l'épaisseur du matériau, plus que de la résistance brute.
- La pose thermique à chaud garantit la meilleure fixation pour des séries répétées, tandis que le collage ou l’expansion conviennent aux résines SLA sensibles à la chaleur.
- Le dimensionnement précis du trou, avec une profondeur dépassant deux fois la longueur de l’insert et une saillie minimale, est crucial pour la tenue mécanique et la durabilité.
- La température de pose doit être adaptée à chaque matériau, allant de 200 °C pour le PLA et PETG à 250–270 °C pour l’ABS, sous contrôle précis.
- La meilleure pratique consiste à réaliser un test préalable et à conserver un échantillon de contrôle pour détecter toute défaillance avant la production série.
Table des matières
- Quels types d'inserts laiton choisir selon votre pièce ?
- Comment poser un insert laiton étape par étape ?
- Quel diamètre de trou prévoir pour un insert laiton ?
- Quels outils et réglages utiliser pour une pose fiable ?
- Pourquoi un insert laiton tourne ou se descelle après pose ?
- Comment MC3D Line valide l'intégration d'inserts en production ?
- Vers quoi évolue la pose d'inserts en fabrication additive ?
- Comment MC3D Line vous accompagne sur vos projets d'inserts
- Sources
- Questions fréquentes
Quels types d'inserts laiton choisir selon votre pièce ?
Le marché propose quatre familles d'inserts en laiton, chacune répondant à une contrainte de production différente. Le choix ne se fait pas sur la résistance mécanique seule : la cadence, le nombre de démontages prévus et l'outillage disponible en atelier pèsent tout autant.
Les inserts thermofixés (heat‑set) sont les plus répandus en fabrication additive. Ils se posent en chauffant l'insert avant de le presser dans un trou légèrement sous‑dimensionné, ce qui fait fondre localement le plastique qui vient ensuite se figer dans les molettes de l'insert. Cette conductivité thermique du laiton est justement ce qui rend le procédé fiable, comme le rappellent les travaux de SPIROL sur l'installation thermique. Les inserts press‑fit (emmanchement à froid) se contentent d'un ajustement serré sans apport de chaleur : rapides à poser, ils offrent une tenue à l'arrachement plus faible et supportent mal les cycles thermiques répétés. Les inserts à expansion se dilatent mécaniquement une fois insérés, souvent via une vis conique intégrée : ils conviennent aux matériaux qui ne tolèrent pas la chaleur, notamment les résines. Les inserts autotaraudeurs créent leur propre filetage en se vissant directement dans un trou lisse, sans opération de refonte, mais leur tenue dépend fortement de l'épaisseur de paroi disponible.
Voici les critères qui doivent réellement guider votre sélection :
- Fréquence de démontage : au-delà de quelques cycles de vissage/dévissage, un insert moulé ou thermofixé de qualité surclasse largement un simple filetage autotaraudé dans le plastique brut.
- Charge mécanique attendue : pour un assemblage soumis à des vibrations ou à une précontrainte, les inserts thermofixés en laiton offrent la meilleure répétabilité de couple.
- Épaisseur de paroi disponible : un insert à expansion nécessite souvent plus de matière autour du logement qu'un insert thermofixé de même diamètre.
- Environnement d'utilisation : humidité, corrosion galvanique avec des vis en acier inoxydable, ou exposition à des solvants peuvent orienter vers l'aluminium plutôt que le laiton.
- Cadence de production : sur des séries, la pose aux ultrasons avec inserts thermofixés reste la méthode la plus reproductible.
Böllhoff propose également une approche différente avec ses inserts surmoulés directement pendant l'injection, une méthode qui combine résistance métallique et liberté de conception plastique. Cette technique AMTEC reste toutefois pensée pour l'injection plastique, pas pour la fabrication additive, où l'insertion post‑impression domine largement.
Comment poser un insert laiton étape par étape ?
Chaque méthode de pose a ses propres paramètres, et se tromper de procédure sur le mauvais matériau ruine la pièce plutôt que de la renforcer.
Pose au fer chaud (immersion thermique)
- Percez ou laissez le trou d'impression au diamètre recommandé, généralement plus étroit que le diamètre extérieur de l'insert.
- Montez une panne adaptée au diamètre de l'insert sur un fer à souder ou un poste dédié.
- Chauffez la panne à la température cible du matériau (voir section suivante) et laissez‑la stabiliser quelques secondes.
- Positionnez l'insert perpendiculairement à l'axe du trou et enfoncez‑le d'un mouvement continu, sans forcer latéralement.
- Retirez la panne dès que l'insert atteint la profondeur visée, puis laissez refroidir la pièce sans y toucher pendant 30 à 60 secondes avant tout vissage.
Pose aux ultrasons
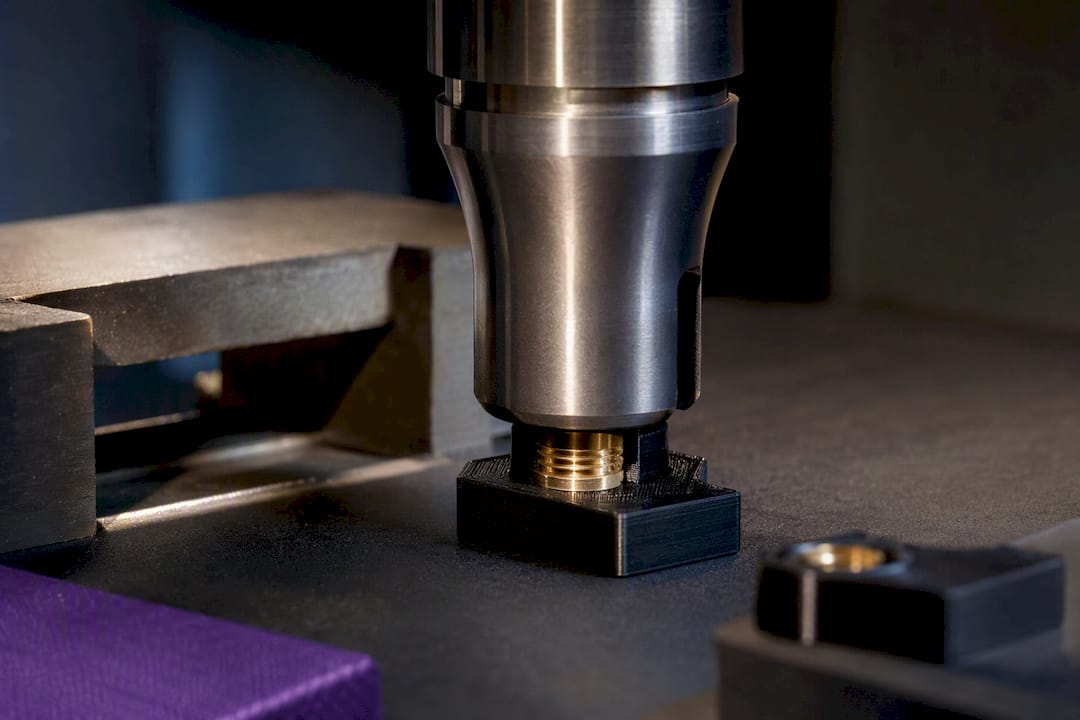
Le poste à ultrasons vibre l'insert à haute fréquence pour générer la chaleur par friction directement au contact du plastique, ce qui réduit le temps de cycle à quelques secondes contre plusieurs dizaines au fer. Cette méthode gagne en pertinence dès que les volumes dépassent quelques dizaines de pièces, car elle limite la variabilité liée au geste opérateur.
Pressage à froid
Pour les inserts press‑fit, un gabarit de guidage évite le désalignement pendant l'enfoncement mécanique (presse à colonne ou outil manuel calibré). Les tolérances de trou sont plus serrées qu'en pose thermique, car rien ne vient combler un jeu excessif.
Collage pour pièces en résine SLA
Formlabs déconseille explicitement la pose thermique sur les résines thermodurcissables, qui ne fondent pas comme un thermoplastique et se fissurent sous la chaleur localisée d'un fer. Le collage à la cyanoacrylate convient aux essais rapides, l'époxy bicomposant aux assemblages définitifs soumis à charge. Dans les deux cas, respectez le temps de durcissement complet avant toute mise en charge, jamais le simple temps de prise initiale.
Autotaraudage direct
Réservé aux filetages de faible diamètre (M2 à M3) sur des parois suffisamment épaisses, l'autotaraudage évite l'achat d'inserts mais offre une tenue nettement inférieure sur des cycles de démontage répétés.
Conseil de pro : Ne vissez jamais la vis définitive immédiatement après la pose d'un insert thermofixé. Le plastique refondu reste malléable pendant plusieurs secondes : un vissage trop précoce déforme les molettes et réduit la tenue à l'arrachement de façon irréversible.
Quel diamètre de trou prévoir pour un insert laiton ?
Le dimensionnement du logement conditionne directement la tenue mécanique de l'assemblage, bien plus que le choix du matériau d'insert lui même. Deux règles gouvernent la conception, quel que soit le diamètre visé.
La première concerne la profondeur : elle doit dépasser la longueur de l'insert d'au moins deux pas de filetage, une marge qui absorbe les variations d'usinage ou d'impression sans laisser la vis buter en fond de trou. La seconde concerne la saillie : le sommet de l'insert doit affleurer la surface de la pièce, avec une très faible tolérance de saillie pour assurer la qualité de l'accouplement, faute de quoi soit le plastique se fragilise en profondeur, soit l'accouplement avec la pièce voisine devient impossible.
Pour les diamètres d'avant‑trou, les valeurs suivantes servent de point de départ, à ajuster selon le filament et l'imprimante utilisés :
| Insert (M) | PLA / PETG / ABS | Résine SLA (collage) |
|---|---|---|
| M2 | 2,9 mm | 2,38 mm |
| M3 | 3,9 mm | 3,33 mm |
| M4 | 5,6 mm | 4,54 mm |
| M5 | 6,36 mm | 5,5 mm |
| M5 | 7,95 mm | non recommandé |
| M7 | 9,5 mm | non recommandé |
Ces repères, cohérents avec les tableaux publiés par Accu Components, restent indicatifs : un filament chargé en fibre de carbone ou en minéraux demande souvent un léger sur‑dimensionnement du trou pour éviter les microfissures au moment de l'insertion. Sur les pièces en SLS, où la matière est plus poreuse que le FDM, prévoyez systématiquement deux à trois périmètres de matière plein autour du logement, contre un seul parfois suffisant en FDM avec un remplissage dense localisé au niveau du bossage.
Notre guide de conception pour l'impression 3D détaille les règles de bossage et de renfort à appliquer autour de ces logements, notamment pour éviter les concentrations de contraintes visibles en simulation avant même le premier essai physique.
Quels outils et réglages utiliser pour une pose fiable ?
L'outillage change peu d'un atelier à l'autre, mais les réglages de température doivent suivre le comportement thermique réel du filament, pas seulement sa fiche technique générique.
L'équipement de base comprend un fer à souder dédié ou un poste régulé en température, un jeu de pannes calibrées par diamètre d'insert, éventuellement un poste à ultrasons pour les séries, et des gabarits de perçage ou de centrage pour garantir la perpendicularité du trou. Sur presse, prévoyez également des butées de profondeur réglables.
Les repères de température suivants s'appliquent en pose au fer, à affiner selon le fabricant du filament :
- PLA : 200 à 220 °C, temps d'enfoncement court, refroidissement rapide en 20 à 30 secondes.
- PETG : 200 à 220 °C, la matière restant plus visqueuse plus longtemps qu'en PLA, ce qui impose un temps de refroidissement légèrement supérieur.
- ABS : 250 à 270 °C, avec une attention particulière au retrait, plus marqué que sur PLA et PETG.
- Nylon chargé : température souvent plus élevée, à valider par un essai sur chute avant série, la conductivité et la dilatation thermique variant fortement selon la charge (fibre de verre, carbone).
Une fois la pose terminée, deux contrôles s'imposent avant validation : une coupe témoin sur un échantillon pour vérifier le remplissage complet des molettes, et un essai de couple d'arrachement standardisé. Le contrôle qualité recommandé par SPIROL associe systématiquement ces deux vérifications avant tout passage en production répétée, la coupe seule ne révélant pas toujours un défaut de couple.
Pourquoi un insert laiton tourne ou se descelle après pose ?
Un insert qui tourne dans son logement, une fissure autour du trou, ou une extraction de matière au dévissage : ces trois symptômes ont chacun une cause identifiable, rarement liée au hasard.
- L'insert tourne sans opposer de résistance : le remplissage des molettes est incomplet, souvent parce que la température de pose était trop basse ou le temps d'enfoncement trop court. Une coupe transversale de l'échantillon révèle immédiatement ce défaut de coulée.
- Une fissure apparaît autour du logement : le trou était trop serré pour le diamètre extérieur de l'insert, ou la température de pose excessive a créé des contraintes thermiques locales trop fortes.
- La matière s'arrache au dévissage : le nombre de périmètres autour du trou était insuffisant, ou la profondeur ne respectait pas la marge de deux pas de filetage recommandée.
Sur une pièce déjà imprimée, la correction la plus simple reste souvent de reboucher le trou existant avec un adhésif structural, puis de reforer et poser un insert plus long ou de diamètre supérieur. Pour une résine SLA où l'insert thermofixé était inadapté dès le départ, remplacez la pose thermique par un collage époxy, quitte à reprendre légèrement l'alésage. Avant une mise en série, validez systématiquement l'assemblage par des cycles de vissage/dévissage répétés et, si la pièce est soumise à un environnement sévère, par un essai en température ou en humidité contrôlée.
Conseil de pro : Gardez toujours un échantillon de coupe témoin par lot de production, même sur une petite série. C'est le seul moyen de détecter un dérèglement progressif de la température de pose avant qu'il ne touche l'ensemble du lot.
Comment MC3D Line valide l'intégration d'inserts en production ?
L'intégration d'un insert en laiton n'est jamais un détail de finition : c'est une contrainte de conception qui doit être anticipée dès la modélisation de la pièce, pas ajoutée après coup. Chez MC3D Line, cette anticipation passe par une revue de conception systématique du logement avant lancement en impression SLS, FDM ou SLA, en fonction du matériau final visé et du nombre de cycles de démontage attendus par le client.
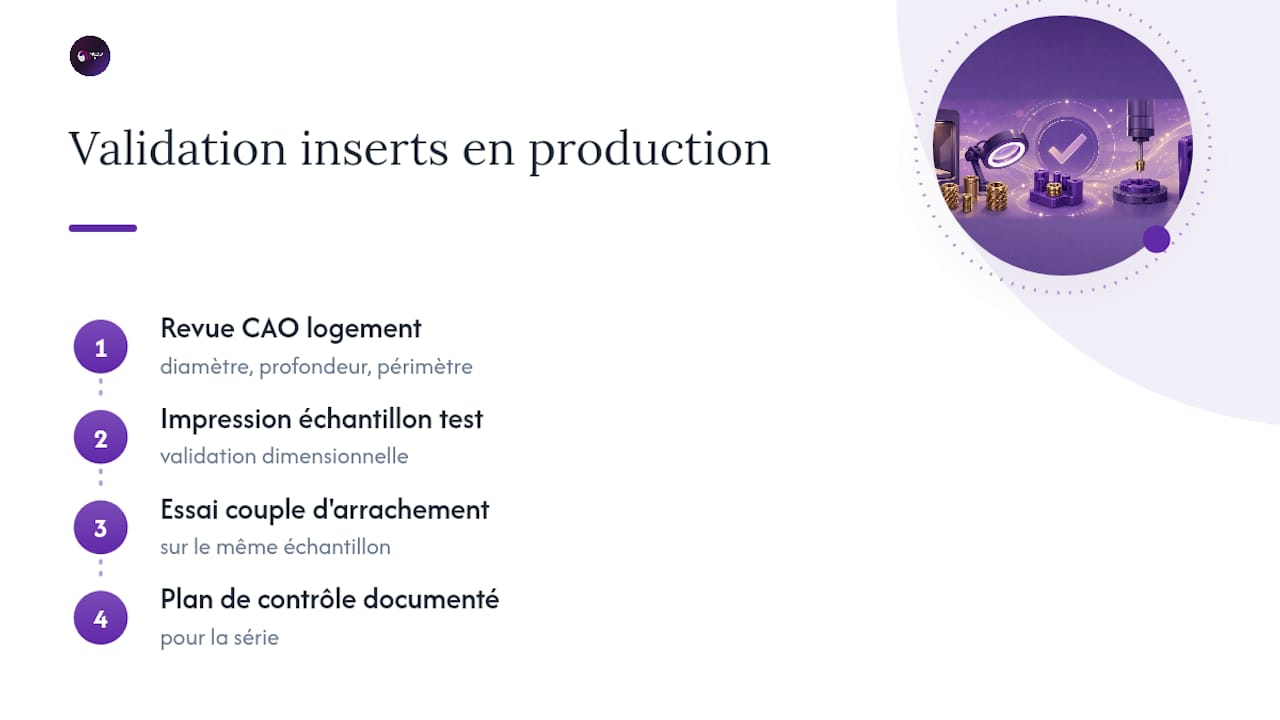
Une checklist de production type comprend quatre étapes : revue CAO du logement (diamètre, profondeur, périmètres), impression d'un échantillon test pour validation dimensionnelle, essai de couple d'arrachement sur ce même échantillon, puis rédaction d'un plan de contrôle documenté pour la série. Cette approche s'applique aussi bien à des boîtiers électroniques nécessitant des vissages répétés qu'à des supports mécaniques en secteur medtech où la traçabilité de chaque paramètre de pose devient une exigence contractuelle.
Vers quoi évolue la pose d'inserts en fabrication additive ?
Le laiton reste la référence, mais l'aluminium 2024 gagne du terrain sur les applications sensibles au poids, un compromis résistance/masse que le laiton ne peut pas offrir malgré sa meilleure conductivité thermique de pose.
L'automatisation par ultrasons continue de descendre vers les petites séries, ce qui réduit l'écart de coût unitaire avec la pose manuelle au fer sur des volumes autrefois jugés trop faibles pour justifier l'investissement en poste dédié.
Deux limites méritent une vigilance continue : l'incompatibilité persistante des inserts thermofixés avec les résines thermodurcissables, qui ne changera pas avec l'évolution des formulations SLA actuelles, et la sensibilité croissante des acheteurs industriels aux charges environnementales du laiton par rapport à des alternatives sans plomb.
— romain
Comment MC3D Line vous accompagne sur vos projets d'inserts
MC3D Line est l'alternative à l'essai isolé en atelier pour intégrer des inserts laiton dans vos pièces techniques : au lieu de valider un logement par tâtonnement sur votre propre parc machine, vous obtenez un diagnostic de faisabilité, un échantillon test et un rapport de contrôle avant tout engagement en série.

Notre bureau d'études intervient dès la phase de conception pour optimiser la géométrie du logement, choisir le procédé d'impression le plus adapté à votre matériau final, et produire une pièce test soumise à essai de couple avant validation. Pour les pièces fonctionnelles en petites ou moyennes séries, notre atelier combine impression SLS, FDM et SLA selon les contraintes mécaniques et thermiques de votre application, avec un dossier qualité traçable à chaque étape. Si votre projet nécessite une comparaison de procédés avant lancement, notre comparatif SLA, SLS, FDM détaille les critères de choix selon le type d'insert visé.
Pour une pièce à concevoir ou une série à valider, il est possible de demander un devis et obtenir un retour technique sur le dimensionnement des logements d'inserts avant lancement en production.
Sources
Pour approfondir le dimensionnement, consultez les livres blancs de SPIROL sur la conception des trous d'insertion et le guide Formlabs sur le filetage des pièces imprimées. La technique AMTEC de Böllhoff complète utilement la vision sur l'insertion post‑moulage. Pour un besoin d'impression ponctuel à la demande, un service comme celui-ci peut dépanner sur de petits volumes.
- Comment concevoir le bon trou pour les inserts thermiques/ultrasoniques | SPIROL
- Adding screw threads to 3D printed parts | Formlabs
- Installation thermique ou installation à ultrasons | SPIROL
Questions fréquentes
Quelle matière d'insert est la plus solide en impression 3D ?
Le laiton reste la norme industrielle la plus courante grâce à sa bonne conductivité thermique lors de la pose et sa résistance à l'arrachement ; l'aluminium 2024 offre un meilleur rapport résistance/poids sur certaines applications mais coûte généralement plus cher à l'achat.
Peut-on imprimer du métal en 3D ?
Oui, mais les procédés métalliques (fusion laser sur lit de poudre métallique) restent distincts de l'insertion d'inserts laiton dans des pièces plastiques, qui reste la solution la plus économique pour obtenir un filetage métallique durable sur une pièce imprimée en thermoplastique ou en résine.
Quel type de pièce se vend le plus en impression 3D ?
Les pièces fonctionnelles nécessitant assemblage répété, boîtiers, supports mécaniques et prototypes de préproduction dominent la demande industrielle, un usage où les inserts filetés en laiton jouent un rôle central pour garantir la tenue des vissages répétés.
Faut-il éviter les inserts thermofixés sur les résines SLA ?
Oui : la pose thermique fragilise et fissure les résines thermodurcissables, qui ne fondent pas comme un thermoplastique ; le collage époxy ou les inserts à expansion restent les seules méthodes fiables sur ce type de pièce.