
TL;DR:
- La fabrication additive permet aux PME de produire des pièces fiables en suivant une procédure rigoureuse, de la conception au contrôle qualité. Il est essentiel de bien définir le besoin, choisir la technologie adaptée et maîtriser chaque étape pour éviter les erreurs coûteuses. Un workflow simple, documenté et contrôlé constitue la clé du succès industriel durable pour l’intégration de cette technologie.
Un responsable R&D qui attend une semaine pour un prototype fonctionnel, un acheteur industriel qui reçoit une pièce déformée à la dernière minute : ces situations coûtent du temps et de l'argent à des centaines de PME chaque année. La fabrication additive offre une réponse structurée, à condition de suivre une procédure rigoureuse et éprouvée. Ce guide parcourt chaque étape du processus, de la définition du besoin jusqu'au contrôle qualité final, pour permettre à vos équipes de produire des pièces fiables, conformes et prêtes pour la série.
Table des matières
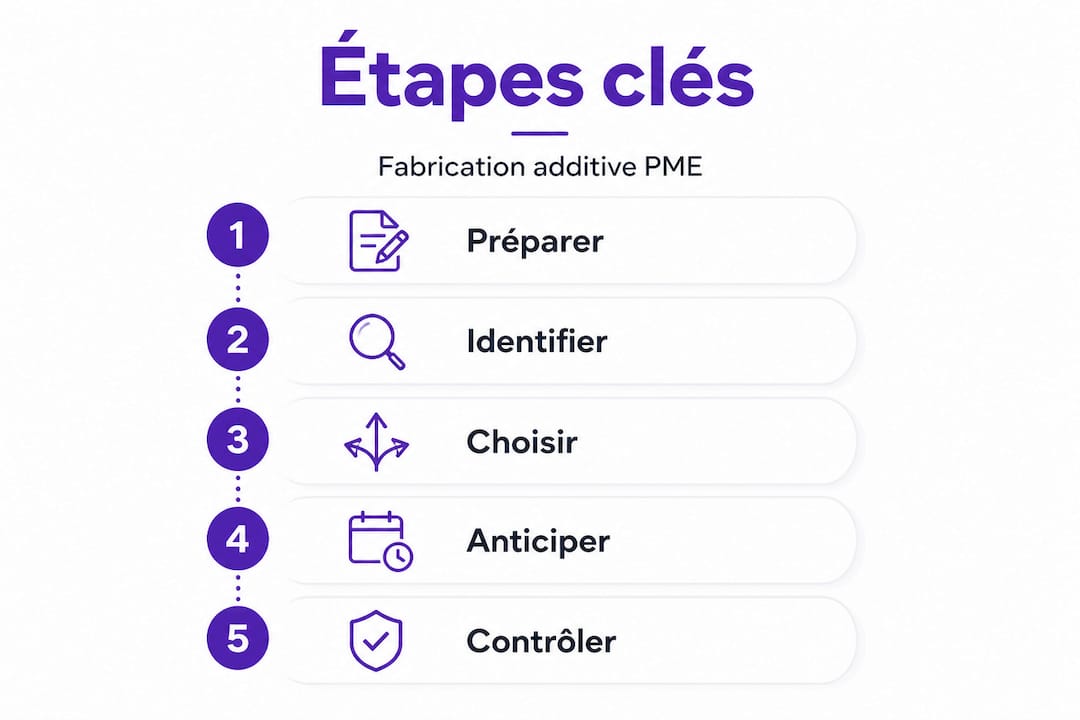
- Préparer un projet de fabrication additive : besoins, choix et outils
- Étapes détaillées de la fabrication additive en pratique
- Erreurs courantes et solutions pour un résultat industriel fiable
- Contrôler et valider chaque étape pour sécuriser sa production
- Notre point de vue : simplifier pour réussir l'intégration en PME
- Accélérez votre production additive avec MC3D Line
- Questions fréquentes sur la fabrication additive
Points Clés
| Point | Détails |
|---|---|
| Préparation déterminante | Identifier précisément le besoin et choisir la bonne technologie garantit 60% du succès final. |
| Procédé par étapes | Respecter chaque étape, du fichier CAO jusqu’au contrôle qualité, évite erreurs et coûts cachés. |
| Anticiper les pièges | La maîtrise des spécificités matériaux et procédés réduit nettement les défaillances. |
| Contrôle en continu | Un suivi à chaque étape sécurise la reproductibilité et la conformité industrielle. |
Préparer un projet de fabrication additive : besoins, choix et outils
Après avoir compris les enjeux, il est indispensable de bien cadrer son projet de fabrication additive dès le départ. Cette phase préparatoire conditionne la réussite de toutes les étapes suivantes : un mauvais choix de technologie ou de matériau à ce stade peut compromettre l'ensemble du processus.
Identifier précisément le besoin
La première question à poser est simple mais fondamentale : à quoi va servir la pièce ? S'agit-il d'un prototype fonctionnel pour validation avant outillage, d'une pièce de série en petite quantité, d'un outillage ou d'un gabarit de production ? Chaque usage correspond à des exigences distinctes en termes de précision, de matériau et de technologie. Un prototype visuel tolère des imprécisions qu'une pièce fonctionnelle sous contrainte mécanique n'accepte pas.
Les avantages pour PME sont particulièrement tangibles lorsque le besoin est correctement qualifié en amont : réduction du délai de mise sur le marché, flexibilité des géométries et coût maîtrisé sur les petites séries.
Choisir la bonne technologie et le bon matériau
Le choix de la technologie dépend directement des exigences mécaniques, thermiques et dimensionnelles de la pièce. Voici une synthèse des principales options :
| Technologie | Matériaux principaux | Précision typique | Usage recommandé |
|---|---|---|---|
| FDM | PLA, ABS, PETG, PA, TPU | ±0,3 à 0,5 mm | Prototypes fonctionnels, gabarits |
| SLA | Résines photosensibles | ±0,1 mm | Pièces fines, haute définition |
| SLS | PA12, PA11, TPU, composites | ±0,2 mm | Pièces complexes sans support |
| Métal (SLM/DMLS) | Acier, aluminium, titane | ±50 µm | Pièces mécaniques haute performance |
Les conseils de conception intègrent systématiquement cette sélection technologique dès la phase CAO, afin d'éviter les reprises coûteuses.
Anticiper les cas particuliers et les risques
Certaines configurations nécessitent une attention spécifique. Les géométries complexes nécessitent orientation optimisée et supports en FDM et SLA, tandis que le métal implique des étapes de déliantage et de frittage supplémentaires. Le gauchissement des pièces, notamment sur les matériaux à fort retrait comme l'ABS ou les alliages métalliques, peut être prévenu par des traitements thermiques adaptés.
Les outils numériques indispensables à cette phase comprennent :
- Un logiciel CAO compatible avec les formats STL ou 3MF (SolidWorks, CATIA, Fusion 360, etc.)
- Un logiciel de simulation pour anticiper les déformations et contraintes internes
- Un outil de slicing (Cura, Chitubox, Materialise Magics selon la technologie)
- Un gestionnaire de nomenclature et de traçabilité pour les projets multi-pièces
Conseil de pro : intégrer la simulation numérique en amont du lancement réduit jusqu'à 30 % les risques d'échec à l'impression, en particulier sur les géométries avec des porte-à-faux importants ou des variations d'épaisseur brusques.
Étapes détaillées de la fabrication additive en pratique
Une fois la préparation achevée, il s'agit de dérouler chaque étape du procédé de fabrication additive avec méthode. L'enchaînement logique de ces étapes garantit une cohérence entre le modèle numérique et la pièce physique finale.
Le processus pas à pas
-
Conception et adaptation du modèle CAO. La pièce doit être conçue ou adaptée aux contraintes spécifiques de la fabrication additive : épaisseurs minimales respectées, tolérances dimensionnelles définies selon la technologie choisie, orientation optimisée pour minimiser les supports. Un guide de conception dédié permet d'éviter les erreurs classiques dès cette phase.
-
Préparation du fichier de slicing. Le modèle 3D est importé dans un logiciel de slicing qui décompose la pièce en couches successives et génère les trajectoires d'impression. Les paramètres clés sont la hauteur de couche, la densité de remplissage, la position et la densité des supports. Une mauvaise configuration du slicing est l'une des causes les plus fréquentes d'échec à l'impression.
-
Impression et suivi en cours de fabrication. La phase d'impression proprement dite exige un suivi actif, surtout pour les longues fabrications. La température du plateau, la vitesse d'impression et l'hygrométrie du local influencent directement la qualité finale. Pour les pièces métalliques, la précision métal est de +/-50μm, ce qui impose un contrôle rigoureux des paramètres machine tout au long du cycle.
-
Post-traitements spécifiques à la technologie. Chaque technologie génère des exigences post-impression distinctes. En FDM, on retire les supports manuellement ou par dissolution chimique. En SLA, la pièce est nettoyée aux solvants puis polymérisée sous UV. En SLS, la pièce est dépoudrée puis traitée thermiquement si nécessaire. Pour le métal, le déliantage et le frittage dans des fours spécialisés sont des étapes critiques qui définissent les propriétés mécaniques finales.
-
Contrôle dimensionnel intermédiaire. Avant de valider la pièce, une mesure dimensionnelle systématique permet de détecter les dérives par rapport au modèle nominal. Cette étape intermédiaire évite de découvrir les non-conformités uniquement en bout de chaîne.
-
Validation fonctionnelle et qualification. La pièce est soumise aux tests fonctionnels correspondant à son usage : résistance mécanique, étanchéité, ajustement dans un assemblage, tenue thermique. Cette étape de qualification est indispensable pour les pièces destinées à la série ou à des applications critiques.
Le tableau suivant compare les principales exigences de post-traitement selon la technologie :
| Technologie | Post-traitement principal | Durée estimée | Risque principal |
|---|---|---|---|
| FDM | Retrait supports + ponçage | 1 à 3h | Marques de couches visibles |
| SLA | Nettoyage + polymérisation UV | 30 min à 2h | Fragilité résiduelle |
| SLS | Dépoudrage + traitement thermique | 4 à 12h | Porosité résiduelle |
| Métal | Déliantage + frittage | 24 à 72h | Retrait dimensionnel |
Pour optimiser votre production additive, l'enchaînement maîtrisé de ces étapes est plus déterminant que la multiplication des équipements.
Conseil de pro : utilisez un gabarit de contrôle physique ou un jeu de cales étalonnées dès la sortie de l'imprimante pour vérifier rapidement les cotes critiques avant d'engager le post-traitement complet. Cela évite de traiter thermiquement une pièce déjà non conforme.
Erreurs courantes et solutions pour un résultat industriel fiable
Même bien préparé, des obstacles techniques peuvent surgir à tout moment. Voici comment les anticiper et y remédier.
Les erreurs les plus fréquentes en production additive
La fabrication additive présente des pièges spécifiques qui diffèrent des procédés soustractifs classiques. Les équipes peu expérimentées les rencontrent systématiquement lors de leurs premiers projets industriels.
-
Gauchissement et déformation des pièces. Ce phénomène affecte principalement les matériaux polymères à fort retrait (ABS, Nylon) et les pièces métalliques. La cause principale est le gradient thermique entre le bas et le haut de la pièce pendant l'impression. Les solutions passent par l'utilisation d'une enceinte chauffante, une orientation optimisée et des traitements thermiques de détente.
-
Mauvaise adhérence au plateau. Un plateau mal calibré ou insuffisamment préparé provoque le décollement de la pièce en cours d'impression, entraînant une perte totale. Les solutions pratiques incluent l'utilisation d'une laque d'accrochage, un plateau chauffant calibré et une première couche imprimée lentement.
-
Supports mal optimisés pour les géométries complexes. Des supports trop denses sont difficiles à retirer et laissent des marques, tandis que des supports trop légers ne soutiennent pas suffisamment la pièce. La conception mécanique légère doit intégrer dès le départ la stratégie de support pour éviter ces compromis.
-
Variabilité liée aux lots de matériaux. Les polymères hygroscopiques comme le Nylon absorbent l'humidité ambiante, dégradant les propriétés mécaniques et l'aspect de surface. L'étuvage des bobines avant impression est une pratique systématique dans les environnements industriels sérieux.
-
Mauvais paramétrage des post-traitements. Un cycle de frittage mal calibré sur une pièce métallique peut provoquer des déformations irréversibles ou une porosité excessive. Il est essentiel de valider les cycles sur des pièces témoins avant de lancer une série.
Les applications par secteur montrent que les erreurs varient selon les contraintes propres à chaque industrie : l'aéronautique tolère moins la porosité que le prototype automobile, par exemple.
Attention aux contraintes thermiques sur le métal. Les procédés métal génèrent des gradients de température extrêmement élevés pendant la fusion laser, créant des contraintes résiduelles importantes. Sans un contrôle précis du refroidissement et des traitements thermiques post-impression, ces contraintes peuvent provoquer des fissures ou des distorsions géométriques qui rendent la pièce inutilisable. L'évitement du gauchissement par traitements thermiques adaptés est une étape non négociable pour les alliages métalliques.
Contrôler et valider chaque étape pour sécuriser sa production
Pour sécuriser tout le processus, il faut aussi structurer le contrôle à chaque étape plutôt que seulement à la fin. Un contrôle qualité uniquement en bout de chaîne coûte cher : il détecte les problèmes trop tard et génère des reprises ou des rebuts qui auraient pu être évités.
La démarche de contrôle progressive
-
Validation de la CAO avant impression. Le modèle numérique est vérifié pour l'absence de géométries non manifold, la cohérence des tolérances et l'adéquation avec les capacités de la machine. Cette étape prend 30 minutes mais évite des heures d'impression inutiles.
-
Contrôle du premier article imprimé. La première pièce produite est mesurée exhaustivement avant de lancer un lot ou une série. Les cotes critiques sont relevées sur un plan de contrôle prédéfini, avec les tolerances acceptables clairement indiquées.
-
Contrôle intermédiaire post-traitement. Après retrait des supports et post-traitements spécifiques, les cotes sont revérifiées pour quantifier le retrait ou les déformations induites par ces opérations. Pour les pièces métalliques, la précision de +/-50μm n'est atteignable qu'en intégrant ce contrôle post-frittage.
-
Tests fonctionnels selon usage. Chaque pièce est soumise aux essais correspondant à son cahier des charges : charge statique, tenue en fatigue, test d'assemblage, test d'étanchéité selon les cas. Ces tests valident que la pièce remplit effectivement sa fonction, au-delà de la simple conformité dimensionnelle.
-
Traçabilité et documentation. Chaque pièce livrée doit être accompagnée de son dossier de contrôle : paramètres d'impression, lot de matière, résultats de mesures, observations. Cette traçabilité est indispensable pour les secteurs réglementés et permet de reproduire exactement les conditions d'un lot validé.
Les outils utilisés couvrent plusieurs niveaux de précision : pied à coulisse pour les cotes courantes, machine à mesurer tridimensionnelle (MMT) pour les tolérances serrées, scanner 3D pour la comparaison surfacique par rapport au modèle nominal. L'optimisation de la production en PME passe par un choix judicieux des outils de contrôle selon le niveau d'exigence requis, sans surdimensionner les investissements.
Notre point de vue : simplifier pour réussir l'intégration en PME
Après avoir parcouru l'ensemble de la procédure, prenons du recul sur ce qui fonctionne réellement pour les PME industrielles.
La fabrication additive est parfois présentée comme une technologie qui résout tous les problèmes dès lors qu'on s'équipe. Cette vision est trompeuse. Ce que nous observons chez nos clients, c'est que les équipes qui réussissent leur intégration ne sont pas celles qui ont la machine la plus performante : ce sont celles qui maîtrisent parfaitement leur workflow avant d'y ajouter des couches de complexité.
Un workflow simple, bien documenté et rigoureusement appliqué produit des résultats bien supérieurs à un processus sophistiqué mal exécuté. La tendance à vouloir automatiser avant d'avoir stabilisé chaque étape manuellement est l'une des erreurs les plus coûteuses que nous voyons dans les PME. Automatiser un processus défaillant, c'est simplement produire des erreurs plus vite.
Notre conviction est que chaque PME devrait passer par une phase de maîtrise artisanale de chaque étape, avec des opérateurs capables d'expliquer pourquoi ils prennent chaque décision, avant d'envisager l'automatisation ou la montée en cadence. Les stratégies d'intégration qui fonctionnent sur le long terme reposent toujours sur cette logique de consolidation progressive.
La simplicité du workflow est donc un actif stratégique, pas une limitation. Moins d'étapes ambiguës, moins de paramètres non contrôlés, moins de variabilité non maîtrisée : c'est cela qui transforme la fabrication additive en avantage compétitif durable pour une PME industrielle.
Accélérez votre production additive avec MC3D Line
Vous avez maintenant une vision claire des étapes, des risques et des leviers de performance d'un processus de fabrication additive industriel. Passer de la théorie à la pratique exige un partenaire capable d'accompagner chaque phase, du choix de la technologie jusqu'à la livraison de pièces contrôlées et traçables.

MC3D Line met à disposition de vos équipes son expertise en SLS pour prototypage, FDM et SLA, avec un accompagnement technique à chaque étape du projet. Que vous débutiez un premier prototype ou que vous cherchiez à industrialiser une petite série, notre bureau d'études et nos équipements industriels sont dimensionnés pour répondre aux exigences des PME françaises. Consultez notre offre de prototypage rapide ou comparez les technologies grâce à notre comparatif technologies impression 3D pour identifier la solution la plus adaptée à votre besoin.
Questions fréquentes sur la fabrication additive
Quels sont les avantages principaux de la fabrication additive en PME ?
La fabrication additive permet un prototypage rapide, la réduction des coûts sur les petites séries et une liberté géométrique impossible avec les procédés conventionnels, ce qui accélère directement les cycles de développement produit.
Comment éviter la déformation de pièces métalliques en fabrication additive ?
Il faut intégrer des traitements thermiques adaptés après impression pour relâcher les contraintes résiduelles, et optimiser l'orientation de la pièce lors de la fabrication pour minimiser les gradients thermiques.
Quelle précision peut-on attendre sur une pièce en métal ?
La précision typique est de +/-50μm pour les procédés métal les plus courants comme le SLM et le DMLS, à condition que les paramètres machine et les post-traitements soient rigoureusement contrôlés.
Quelles sont les étapes obligatoires du post-traitement en fabrication additive ?
Elles comprennent le retrait des supports, le nettoyage de la pièce, le traitement thermique de détente ou de densification selon la technologie, et la finition de surface si les exigences d'état de surface l'imposent.