
TL;DR:
- La fabrication additive sans moule permet de produire rapidement et économiquement des petites séries dès 1 à 500 pièces.
- Elle exige une maîtrise approfondie du DfAM, des tolérances et du post-traitement pour garantir la qualité et la répétabilité des pièces.
Commander un moule d'injection pour 200 pièces représente souvent entre 5 000 et 30 000 euros d'investissement, avec des délais de fabrication de 4 à 12 semaines avant même de produire la première pièce utile. Pour les responsables R&D et les acheteurs industriels des PME françaises, cette équation économique est tout simplement incompatible avec les exigences actuelles de réactivité et de maîtrise budgétaire. La fabrication additive sans outillage dédié change radicalement cette logique : à partir d'un fichier CAO validé, il devient possible de lancer une production fonctionnelle en quelques jours. Ce guide vous détaille, étape par étape, comment structurer ce type de projet pour en tirer un avantage industriel concret.
Table des matières
- Pré-requis et choix des technologies pour des séries sans moule
- Étapes clés : concevoir et préparer pour l'impression 3D en petite série
- Maîtriser les tolérances et éviter les erreurs fréquentes
- Optimiser post-traitements et assurer la qualité de la série
- Notre regard expert sur la production de petites séries sans moule
- Passez à l'action : bénéficiez de notre expertise et de technologies avancées
- Questions fréquentes sur l'impression 3D sans moule pour petites séries
Points Clés
| Point | Détails |
|---|---|
| Pas de moule, plus de flexibilité | L’impression 3D industrielle permet de s’affranchir des coûts et délais liés à l’outillage pour vos petites séries. |
| Design adapté indispensable | Le succès industriel passe par une conception spécifique DfAM, la maîtrise des tolérances et la préparation des fichiers. |
| Optimisez chaque étape | Post-traitement, contrôle qualité et organisation sont clés pour livrer des séries fonctionnelles et homogènes sans mauvaise surprise. |
| Rentabilité sur petits volumes | Pour 1 à 500 pièces, l’impression 3D sans moule reste l’option la plus économique et agile. |
Pré-requis et choix des technologies pour des séries sans moule
Après avoir posé la problématique de la série sans moule, voyons comment cadrer le projet en choisissant la structure technique adaptée. Le premier travail est de choisir la bonne technologie d'impression parmi les trois grandes familles disponibles en production industrielle : le FDM (Fused Deposition Modeling, dépôt de fil fondu), le SLS (Selective Laser Sintering, frittage sélectif par laser) et le SLA/DLP (stéréolithographie et photopolymérisation par projection lumineuse). Chacune répond à des exigences spécifiques selon la géométrie, le matériau et le volume.
Comparatif des principales technologies
| Technologie | Tolérance typique | Matériaux | Volume idéal | Coût unitaire relatif |
|---|---|---|---|---|
| FDM | ±0,3 à 0,5 mm | PLA, PETG, ABS, Nylon, TPU | 1 à 50 pièces | Faible |
| SLA/DLP | ±0,05 à 0,15 mm | Résines photopolymères | 1 à 100 pièces | Moyen |
| SLS/MJF | ±0,1 à 0,3 mm | PA12, PA11, TPU poudre | 10 à 500 pièces | Moyen à élevé |
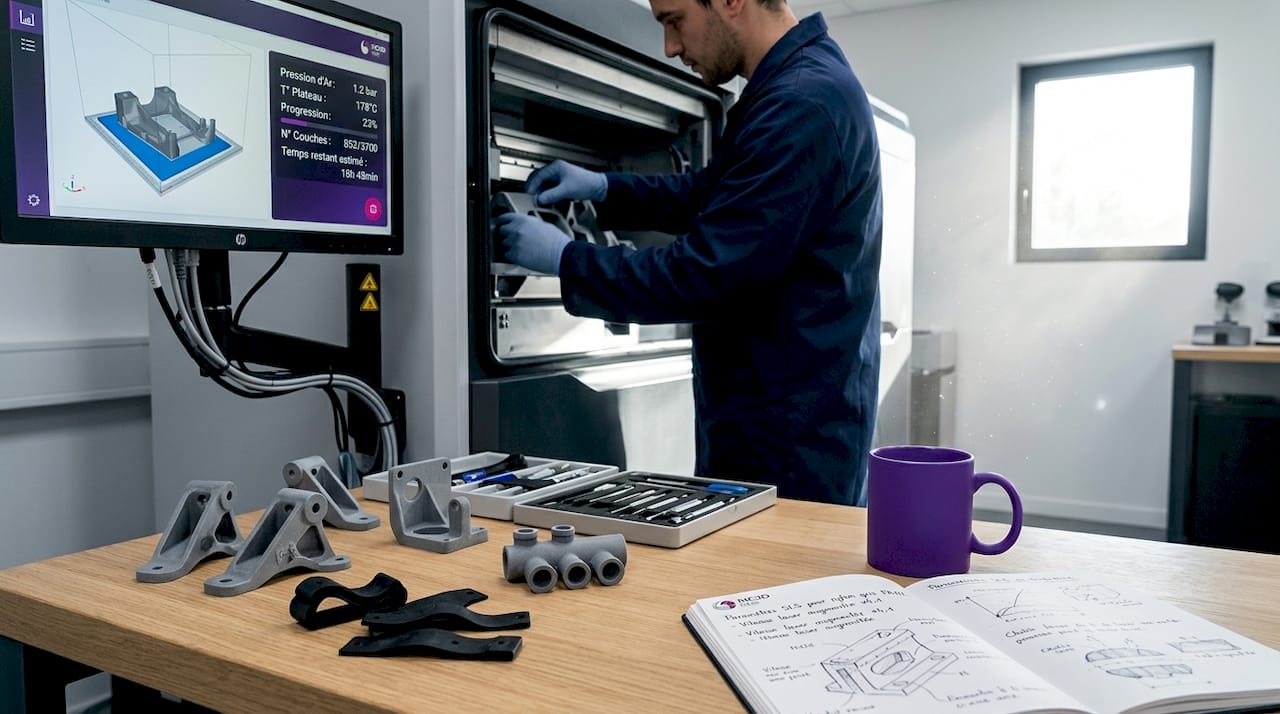
Pour des séries fonctionnelles destinées à l'usage final, le SLS s'impose souvent comme la technologie de référence grâce à l'absence totale de supports, à la densité des pièces obtenues et à la polyvalence des matériaux. Les technologies adaptées petites séries disponibles aujourd'hui permettent de répondre à des cahiers des charges mécaniques exigeants, là où le FDM était autrefois perçu comme la seule option économique.

L'avantage principal d'une approche sans moule est bien documenté : en faible volume de 1 à 500 pièces, l'impression 3D est généralement plus économique que l'injection, notamment grâce à l'absence de frais d'outillage. Par ailleurs, l'absence de coût de moule autorise une itération rapide entre variantes de design, un avantage stratégique majeur pour les équipes R&D soumises à des cycles de développement courts.
Les matériaux disponibles couvrent un spectre fonctionnel large : résistance chimique avec le PA12, flexibilité avec le TPU, haute température avec le PEEK, ou transparence avec certaines résines SLA. Les bénéfices pour PME incluent aussi la capacité à changer de matériau ou de géométrie entre deux lots sans coût supplémentaire de reconfiguration.
Conseil de pro : Avant de lancer une série, assurez-vous que vos fichiers CAO respectent les règles du procédé choisi : épaisseur de paroi minimale, orientation des surfaces fonctionnelles, et absence de géométries fermées non vidangées. Un fichier mal préparé pour le procédé est la première source de rebut en production.
Les points clés à valider en amont sont les suivants :
- Définir le niveau de détail requis (tolérance, état de surface) pour choisir entre FDM, SLS ou SLA
- Identifier les matériaux compatibles avec les contraintes mécaniques, thermiques et chimiques du cas d'usage
- Estimer le volume total de la série pour calculer le coût unitaire imprimé versus le coût injecté
- Vérifier la disponibilité d'un guide conception additive adapté au procédé retenu
Étapes clés : concevoir et préparer pour l'impression 3D en petite série
Une fois la technologie choisie, place à la préparation optimale de vos modèles pour une production efficace. La conception en vue de la fabrication additive, communément désignée par l'acronyme DfAM (Design for Additive Manufacturing), constitue le levier le plus puissant pour réduire les coûts et les délais dans une série sans moule.
Les phases de préparation d'une petite série
-
Conception CAO orientée fabrication additive : Repenser la géométrie pour exploiter les libertés de la fabrication couche par couche. Cela inclut l'allégement topologique, l'intégration de fonctions (clips, filetages, canaux de refroidissement) directement dans la pièce, et l'élimination des contre-dépouilles inutiles.
-
Orientation de la pièce : L'orientation dans le volume de fabrication influence directement la résistance mécanique (anisotropie), la qualité des surfaces et la quantité de supports nécessaires. En SLS, une orientation inclinée à 45° améliore souvent la robustesse des parois minces.
-
Paramétrage des supports : En FDM et en SLA, les supports sont inévitables pour certaines géométries. L'objectif est de les minimiser pour réduire le temps de post-traitement et les risques de marques en surface. La maîtrise du DfAM est centrale pour anticiper ces problèmes en amont et non après impression.
-
Préparation du job d'impression : Imbrication des pièces (nesting) dans le volume de construction, paramétrage des couches, définition des vitesses et des températures. En SLS notamment, un bon nesting augmente la productivité en réduisant le nombre de cycles four nécessaires.
-
Validation sur prototype pilote : Avant de lancer la série complète, imprimer un lot test de 3 à 5 pièces permet de valider la conformité dimensionnelle, l'assemblage et le comportement mécanique.
Conseil de pro : Ne sautez jamais l'étape prototype, même sous pression calendaire. Corriger un défaut de conception après avoir imprimé 200 pièces coûte infiniment plus cher qu'un retard de 48 heures pour valider un lot pilote.
Comparaison des étapes : impression 3D versus injection plastique
| Étape | Impression 3D | Injection plastique |
|---|---|---|
| Conception | DfAM, fichier STL/STEP | Conception moule incluse |
| Outillage | Aucun | Moule: 5 000 à 30 000€ |
| Délai mise en production | 24 à 72 heures | 4 à 12 semaines |
| Modification design | Immédiate (nouveau fichier) | Retouche moule: coûteuse |
| Coût unitaire (< 100 pièces) | Compétitif | Très élevé (amortissement moule) |
Les méthodes DfAM que nous recommandons à nos clients PME intègrent également une réflexion sur le scan 3D industriel lorsqu'il s'agit de reproduire ou d'adapter des pièces existantes dont les fichiers CAO sont absents ou obsolètes.
Maîtriser les tolérances et éviter les erreurs fréquentes
Après la préparation technique, il reste à garantir la conformité dimensionnelle et fonctionnelle de chaque pièce produite. Les tolérances en fabrication additive ne fonctionnent pas de la même façon qu'en usinage ou en injection. Chaque procédé introduit ses propres sources de variation : retrait thermique en SLS, déformation des couches en FDM, déformation de polymérisation en SLA.
Tolérances dimensionnelles par technologie
| Technologie | Précision typique | Jeu recommandé pour emboîtement | Retrait à prévoir |
|---|---|---|---|
| FDM | ±0,3 à 0,5 mm | +0,4 à 0,6 mm | Variable par axe |
| SLA | ±0,05 à 0,15 mm | +0,1 à 0,2 mm | Faible |
| SLS | ±0,1 à 0,3 mm | +0,2 à 0,4 mm | 2 à 3% selon PA |
Les tolérances dimensionnelles doivent être intégrées en amont de la conception, notamment par compensation dans le fichier CAO, pour éviter des échecs d'assemblage coûteux en production de série. Un écart de 0,2 mm sur une interface clé peut rendre une centaine de pièces inutilisables si la validation n'a pas été réalisée correctement en phase prototype.
« La tolérance n'est pas un détail de finition, c'est une variable de conception à part entière. En série additive, la négliger revient à planifier l'échec de l'assemblage. »
Les erreurs les plus courantes que nous observons chez nos clients lors du lancement d'une première série sans moule sont les suivantes :
- Sous-estimer le retrait en SLS : Le polyamide PA12 présente un retrait d'environ 2 à 3%, non linéaire selon les axes. Ne pas compenser dans le fichier CAO conduit systématiquement à des pièces hors cotes.
- Confondre précision et exactitude : Un procédé peut produire des pièces très reproductibles (précis) tout en étant décalé systématiquement par rapport à la cote nominale (inexact). Le calibrage machine et la compensation matière sont indispensables.
- Négliger l'anisotropie en FDM : La résistance mécanique d'une pièce FDM est nettement inférieure dans l'axe Z (couches) que dans le plan XY. Un design qui sollicite fortement cette direction fragilise la pièce en usage.
- Ne pas prévoir de pièces témoins : Imprimer des éprouvettes de test de tolérance dans chaque job permet de détecter les dérives machines avant qu'elles n'impactent les pièces fonctionnelles.
Le contrôle qualité en impression 3D est une discipline à part entière, et l'optimisation du cycle de vie de la pièce commence bien avant la première impression, dès la phase de définition des tolérances fonctionnelles.
Optimiser post-traitements et assurer la qualité de la série
Garantir la conformité n'est pas la fin : il faut aussi s'assurer d'un processus robuste pour la série complète. C'est ici qu'un point critique est souvent mal anticipé par les équipes qui découvrent la production additive. Comme le soulignent les praticiens du domaine, sans moule ne veut pas dire sans contraintes : les coûts et les délais se déplacent vers la conception DfAM, la préparation et le paramétrage, ainsi que vers le post-traitement et la gestion des variations dimensionnelles.
Points critiques du post-traitement par technologie
FDM : Retrait des supports manuellement ou par dissolution (supports solubles en HIPS ou PVA), ponçage des zones fonctionnelles, traitement de surface chimique (acétone pour ABS) si nécessaire.
SLA/DLP : Nettoyage aux solvants (IPA, TPM) des résines non polymérisées, post-cuisson UV pour finaliser les propriétés mécaniques, retrait des supports à la pince.
SLS : Déboxing (extraction des pièces du cake de poudre), dépoudrage par sablage, grenaillage pour homogénéiser l'état de surface, et teinture ou peinture si une finition esthétique est requise.
Les astuces de finition économique à adopter pour une série sans moule sont les suivantes :
- Standardiser les paramètres de dépoudrage en SLS (pression, durée, distance buse) pour obtenir un état de surface homogène entre pièces du même lot
- En FDM, préférer les supports à interface détachable (support interface) pour réduire le temps de retrait et les marques en surface
- Regrouper les opérations de post-traitement par type de finition pour optimiser les temps de réglage des équipements
- Documenter les paramètres de chaque job pour assurer la reproductibilité entre lots successifs
- Utiliser des bacs de nettoyage ultrasonique en SLA pour uniformiser le résultat entre pièces d'un même plateau
Conseil de pro : Standardisez votre procédure qualité dès le premier lot. Établissez un plan de contrôle écrit (cotes à vérifier, méthode, fréquence) et appliquez-le systématiquement entre chaque lot de production. Une dérive non détectée sur le lot 3 peut invalider les lots 4 à 10 avant même que vous ne le réalisiez.
La traçabilité entre lots est un enjeu réel dans les PME : référencer chaque job (paramètres machine, matière, numéro de lot poudre) permet de remonter rapidement à la cause d'un défaut constaté en assemblage ou en utilisation, et d'éviter la répétition des mêmes erreurs sur les séries suivantes.
Notre regard expert sur la production de petites séries sans moule
Après des années d'accompagnement de PME industrielles françaises dans leurs projets de fabrication additive, nous avons observé un phénomène récurrent : la déception naît non pas de la technologie, mais d'une mauvaise lecture de ce que "sans moule" signifie vraiment dans la pratique industrielle.
La suppression du moule ne supprime pas les contraintes. Elle les redistribue. L'argent et le temps que vous n'investissez pas dans l'outillage, vous les réinvestissez dans la maîtrise de la conception DfAM, dans la rigueur du paramétrage machine, dans le contrôle des tolérances et dans la gestion des post-traitements. Ce n'est pas un allègement global de la charge projet : c'est un transfert de compétences requis.
Les PME qui réussissent leur industrialisation en fabrication additive sont celles qui ont compris que la valeur réelle ne réside pas uniquement dans l'économie du moule. Elle réside dans la capacité à itérer rapidement, à valider industriellement et à réduire le temps entre l'idée et la pièce fonctionnelle chez le client.
« La vraie valeur réside dans la capacité à itérer et valider industriellement, bien plus que dans l'économie du moule. »
La décision entre injection plastique et impression 3D n'est jamais binaire. Nous le répétons à chaque projet : pour certaines pièces nécessitant des tolérances très serrées (inférieures à ±0,05 mm), un finish par usinage de finition reste nécessaire, même après une impression SLA ou SLS. Pour des pièces volumineuses en grande série, l'injection redevient compétitive au-delà de 1 000 à 5 000 pièces selon la complexité. Et pour des applications soumises à des certifications réglementaires, ni l'impression ni l'injection ne s'imposent par défaut : c'est le cahier des charges qui dicte la technologie.
Notre conviction, construite au fil de centaines de projets avec des PME en production additive, est que la fabrication additive atteint son plein potentiel lorsqu'elle est intégrée comme une compétence organisationnelle à part entière, et non comme un simple substitut de l'outillage traditionnel. Cela implique de former les équipes, de structurer les processus de validation et de créer une bibliothèque de paramètres maîtrisés par matière et par technologie.
Passez à l'action : bénéficiez de notre expertise et de technologies avancées
Vous avez maintenant une vision claire des étapes, des technologies et des pièges à éviter pour réussir vos petites séries sans moule. La prochaine étape est de passer du cadre théorique à l'exécution opérationnelle, et c'est là que l'accompagnement d'un bureau spécialisé fait toute la différence.

Chez MC3D Line, nous accompagnons les responsables R&D et les acheteurs industriels de PME françaises à chaque phase de leur projet : sélection de la technologie adaptée, revue de conception DfAM, paramétrage optimisé et contrôle qualité série. Que vous souhaitiez découvrir le SLS industriel pour des séries fonctionnelles robustes, comparer les grandes technologies avant de décider, ou consulter notre guide design impression 3D pour préparer vos fichiers CAO, nos équipes sont à votre disposition pour vous aider à sécuriser chaque lot produit et à maximiser votre retour sur investissement en fabrication additive.
Questions fréquentes sur l'impression 3D sans moule pour petites séries
Quel est le volume idéal pour rentabiliser l'impression 3D sans moule ?
En faible volume de 1 à 500 pièces, l'impression 3D est généralement plus économique que l'injection plastique, et la plage 500 à 1 000 pièces reste pertinente selon la complexité géométrique et le matériau retenu.
Quels sont les délais typiques d'une petite série imprimée en 3D ?
Les premières pièces en 24 à 72 heures constituent un repère courant selon la technologie, à confronter à la géométrie, au matériau et aux exigences qualité du cahier des charges. La série complète prend généralement quelques jours supplémentaires pour le post-traitement et le contrôle.
Comment gérer les tolérances si la pièce doit s'assembler ?
Il faut prévoir des jeux ajustés dès la phase de conception CAO et valider les cotes critiques sur un lot prototype avant la production série ; des modèles de test de tolérance peuvent être nécessaires pour les pièces à assemblage serré.
L'impression 3D garantit-elle toujours l'économie par rapport à l'injection ?
Non : au-delà de quelques milliers de pièces, l'injection plastique redevient plus compétitive grâce à l'amortissement du moule et à des temps de cycle très courts qui font baisser le coût unitaire significativement.